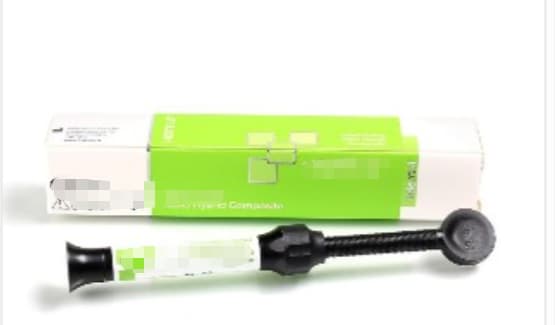
Как изготовить гуттаперчевые штифты? Комплексное решение для производства гуттаперчевых штифтов
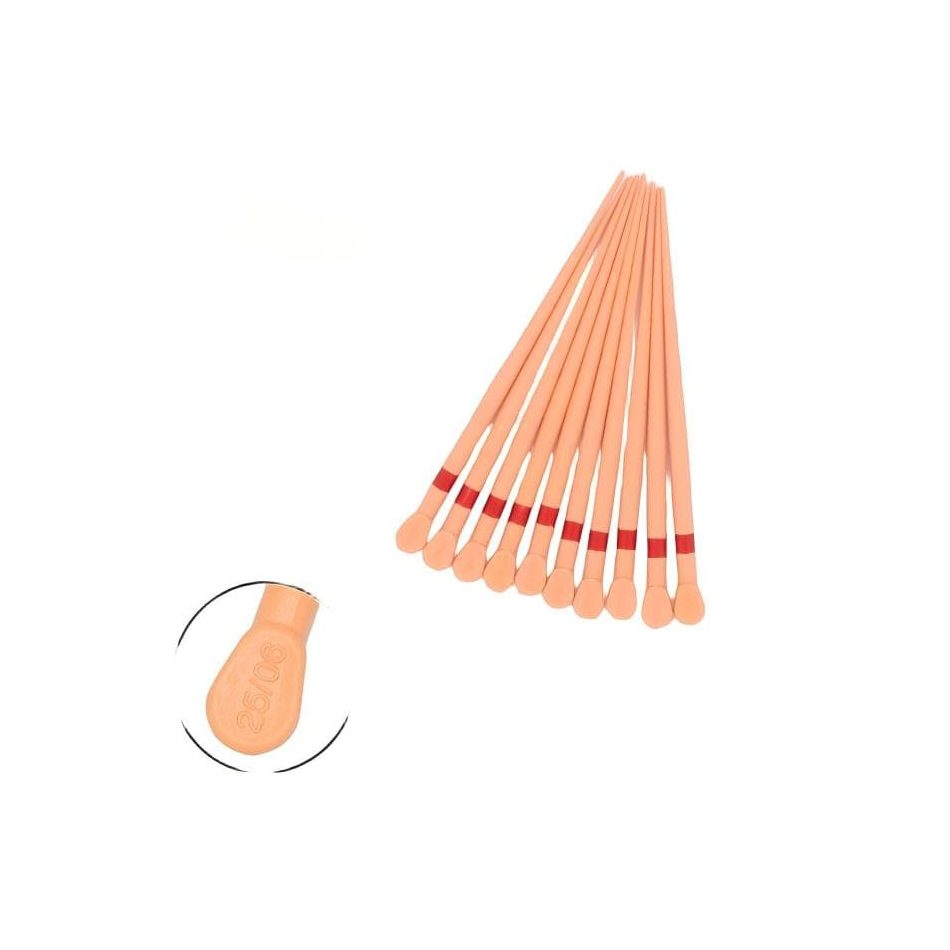
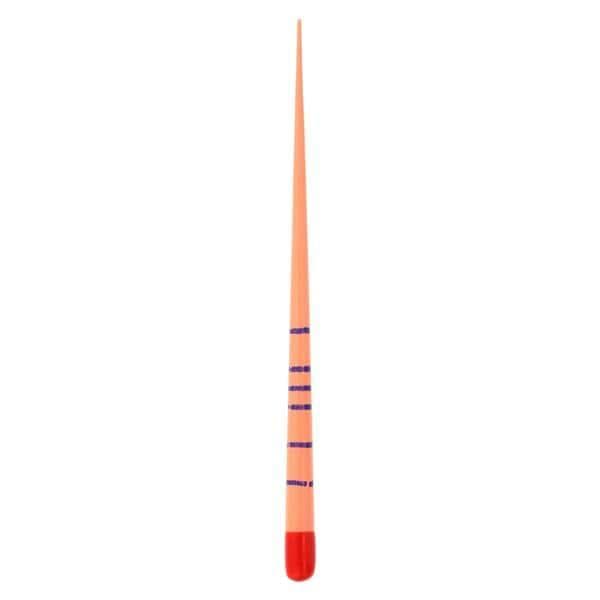
Гуттаперчевые штифты, также известные как Баллы GP, широко используются при лечении корневых каналов. Для получения стабильных и однородных GP-наконечников требуется не только соответствующее производственное оборудование, но и надежная рецептура материала, а также надлежащий контроль технологического процесса.
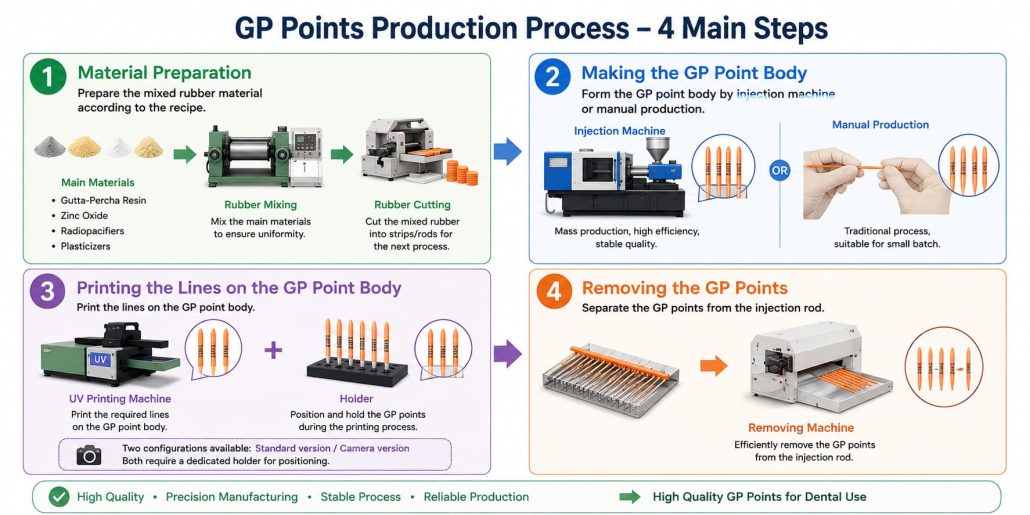
Компания Changzhou Hotlink предлагает решения для клиентов, желающих создать Завод по производству GP Points, включая подготовку материала, смешивание и резку резины, формирование точек GP, удаление и линейную печать.
Основные материалы для начисления баллов GP
Согласно данным нашего производственного решения GP Points, основной состав материала включает:
- Смола гуттаперчи: примерно 20% – обеспечивает матрицу, пластичность и упругость.
- Оксид цинка: примерно 60%–75% – выступает в качестве основного наполнителя и обеспечивает плотность и жесткость.
- Рентгеноконтрастные вещества: примерно 10%–15% – например, сульфат бария или соли металлов, благодаря чему точки GP хорошо просматриваются на рентгеновском снимке.
- Пластификаторы: примерно 3%–4% – воски или смолы, используемые для повышения гибкости и текучести.
Таким образом, рецептура материала является важной составляющей процесса изготовления точек GP. Различные составы могут влиять на твердость, текучесть, пластичность и рентгеноконтрастность.

Шаг 1: Подготовка материалов
Клиенты могут либо приобрести готовую смесь, либо изготовить материал в соответствии с выбранной рецептурой.
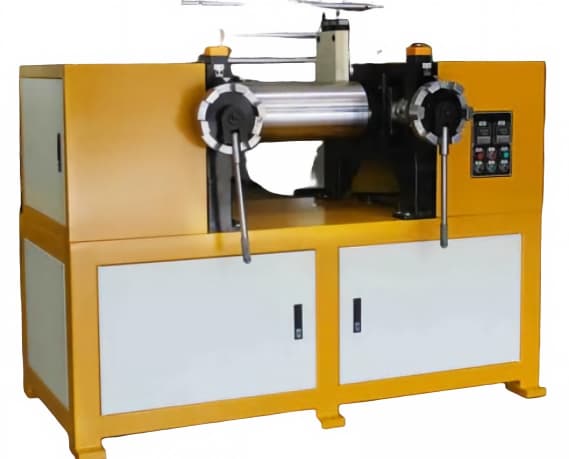
Для клиентов, самостоятельно изготавливающих материалы, этот процесс требует Смеситель для резины за которым следует Машина для резки резины. В техническом задании указана специальная 4-дюймовая резиновая смесительная машина, а режущая машина также изготовлена по индивидуальному заказу для данного производственного процесса.
Смешивание резины
Различные ингредиенты смешиваются в соответствии с выбранной рецептурой GP.
Этот этап важен тем, что характеристики материала напрямую влияют на последующий процесс формовки и свойства готовых зубцов GP.
Резка резины
После смешивания подготовленная смесь проходит через резинорезательную машину, чтобы её можно было использовать на следующем этапе производства.
Шаг 2: Создание тела точки GP
В соответствии с нашей технологией производства существует два способа изготовления корпуса с точкой GP:
Термопластавтомат или Ручное производство.
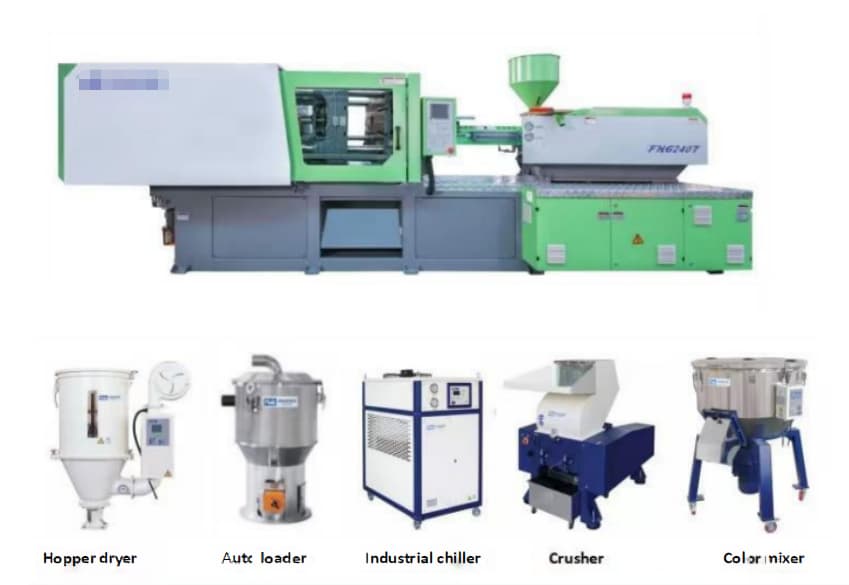
Для производства изделий методом литья под давлением технические характеристики термопластавтомата и пресс-формы можно подобрать в соответствии с требуемой производственной мощностью.
Например, в нашем проекте в решении используется 170-тонный литьевой пресс с 60-гнездная форма с холодным каналом. Один производственный цикл длится примерно 30 секунд, а материал формы — это Сталь марки 718.
Система литья под давлением также оснащена вспомогательным оборудованием, в том числе Регулятор температуры чиллера, питателя, сушилки и пресс-формы
Шаг 3: Нанесение линий на корпус точки GP
После изготовления и снятия корпуса GP на него наносятся линии.
В соответствии с нашим производственным решением:
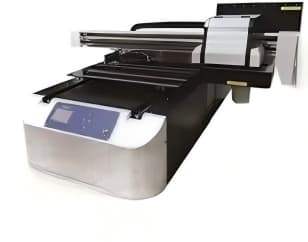
Машина для УФ-печати + держатель → Линейная печать на корпусе GP Point
Держатель фиксирует точки GP во время печати, а УФ-принтер наносит необходимые маркировки.
В рамках проекта доступны две конфигурации УФ-принтера: стандартная версия и версия, оснащённая камерой. Обе конфигурации требуют использования специального держателя для позиционирования точек GP во время печати.
Шаг 4: Удаление точек GP
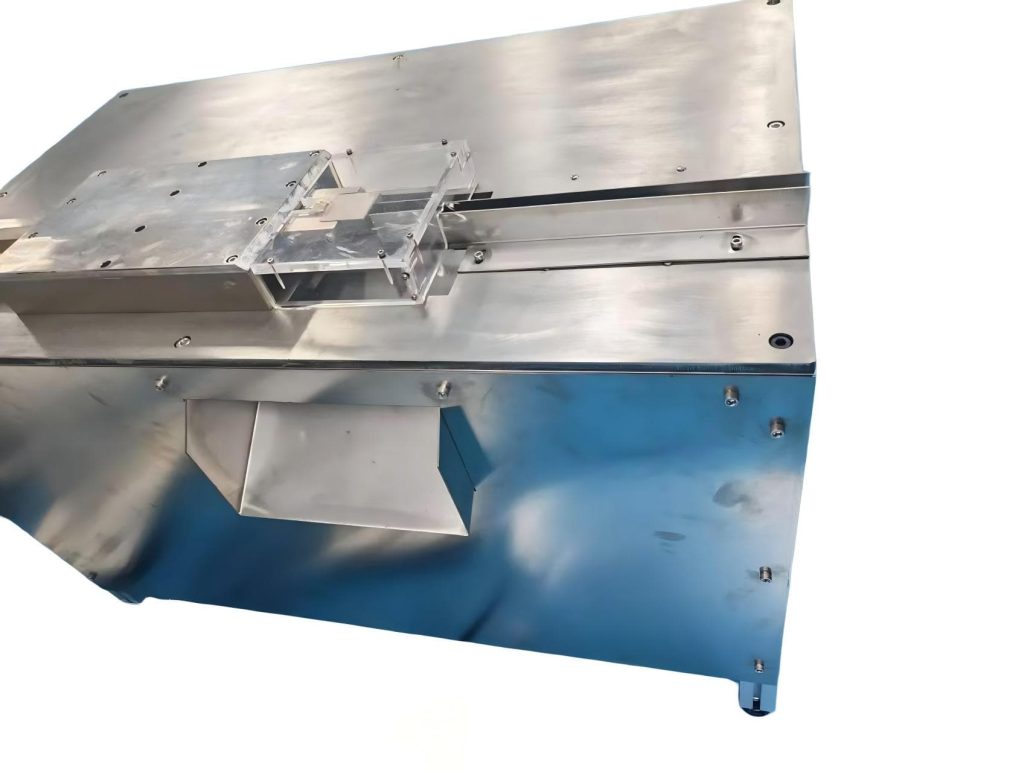
После формования точки GP необходимо отделить от штифта для впрыска.
Для этого процесса используется специальное Машина для удаления точек GP может использоваться для эффективного удаления образовавшихся точек GP с инжекционного стержня.
В ходе этого процесса отдельные точки GP подготавливаются к последующей печати.
Производство методом литья под давлением и ручное производство
Одно из важных решений при создании завода по производству GP Points заключается в том, использовать ли процесс литья под давлением или ручной процесс.
В презентации PPT эти два метода сравниваются, в первую очередь, с точки зрения скорость производства и характеристики материала. Что касается производственных мощностей, в отчете указывается, что объём ручного производства составляет примерно 2 000 штук в день, при этом в процессе впрыска может образовываться примерно 2 000 штук за 17 минут при указанных условиях.
Поэтому следует выбрать подходящий метод производства с учетом требований производителя к продукции, производственных мощностей и целевого рынка.
Комплексное решение для производства GP Points
Создание завода по производству деталей GP — это не просто покупка одного станка. Рецептура материала, процесс смешивания, процесс резки, метод формования, конструкция пресс-формы, процесс извлечения деталей и процесс печати должны работать как единое целое.
Основной процесс можно наглядно представить следующим образом:
Сырье / Рецепт
↓
Смешивание резины
↓
Резка резины
↓
Изготовление корпуса GP Point — литье под давлением или вручную
↓
Снятие опорных точек с инжекционного стержня (Способ введения)
↓
Печать линий на корпусе GP Point — УФ-принтер + держатель
↓
Баллы GP
Дополнительные линии по производству стоматологической продукции
Помимо Линия по производству баллов GP, Компания Changzhou Hotlink предлагает индивидуально разработанные производственные линии и решения по автоматизации для других стоматологических и эндодонтических изделий.
Наши решения охватывают следующие области:
- Линия по производству эндодонтических файлов из нитинола
- Линия по производству бумажных впитывающих элементов
- Линия по производству стоматологических ротационных файлов
- Линия по производству стоматологических композитных смол
Каждый стоматологический продукт требует своего собственного технологического процесса. Например, на конфигурацию оборудования могут влиять такие факторы, как свойства материалов, габариты изделия, производственная мощность и требования к качеству.
Поэтому наша команда инженеров проводит оценку образцов продукции и технических характеристик заказчика перед разработкой производственного решения. Исходя из этих требований, мы можем порекомендовать подходящие технологические процессы, конфигурации оборудования и системы автоматизации.
Кроме того, клиенты могут выбрать отдельные машины или обсудить полная линия по производству стоматологической продукции совместно с нашей инженерной командой.
Если вы планируете открыть новый завод по производству стоматологической продукции, расширить существующие производственные мощности или усовершенствовать текущий производственный процесс, Для получения более подробной информации обратитесь в компанию «Changzhou Hotlink».
Мы можем предоставить дополнительную информацию о технологическом процессе, конфигурации оборудования, производственной мощности, а также об индивидуальных решениях по автоматизации для вашего проекта.
Свяжитесь с нами по поводу вашего проекта в области стоматологического производства
Вы планируете заняться производством GP-наконечники, абсорбирующие бумажные наконечники, эндодонтические файлы из нитинола, стоматологические ротационные файлы или стоматологическая композитная смола?
Компания Changzhou Hotlink готова помочь вам проанализировать производственный процесс и подобрать оборудование, подходящее для вашего проекта. Кроме того, наша команда инженеров может разработать индивидуальные решения по автоматизации с учетом технических характеристик вашей продукции и производственных требований.
Свяжитесь с нами, чтобы обсудить ваш проект по производству стоматологической продукции и узнать больше о предлагаемых нами решениях для производственных линий.