Технология изготовления стоматологических файлов из нержавеющей стали (SS)
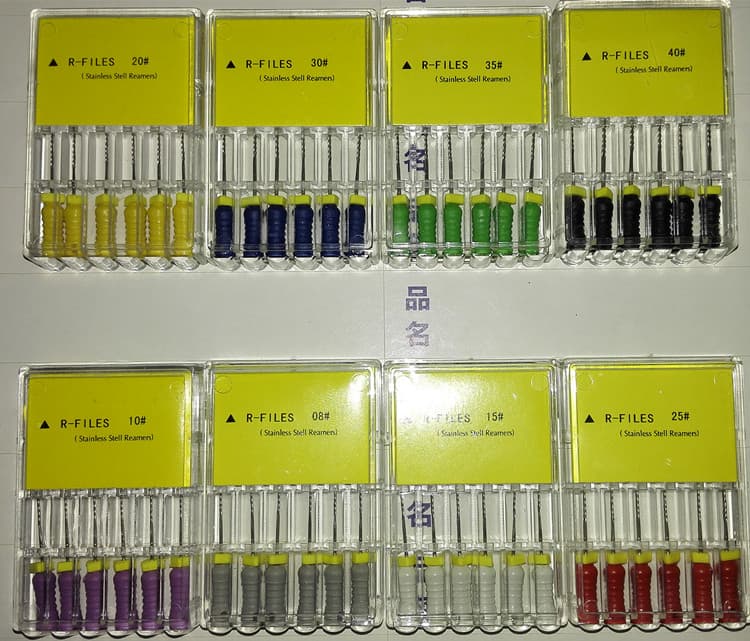
По сравнению с Стоматологические файлы из никель-титана (NiTi), технологический процесс производства Стоматологические файлы из нержавеющей стали (SS) существенно отличается. Хотя оба изделия используются в эндодонтическом лечении, стоматологические файлы из нержавеющей стали в основном изготавливаются методом прецизионной скрутки с последующей термообработкой, электрополировкой, литьем под давлением и контролем качества.
Типичный производственный процесс включает в себя следующие этапы.

Шаг 1 — Выпрямление проволоки из нержавеющей стали
Процесс производства начинается с проволоки из нержавеющей стали. Перед механической обработкой проволоку выравнивают, чтобы устранить остаточные напряжения и обеспечить превосходную линейность.
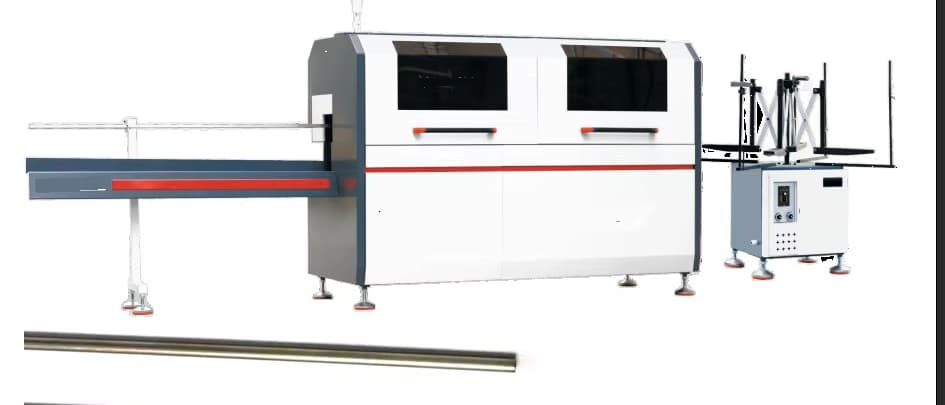
Шаг 2 — Резка проволоки
Выпрямленную проволоку обрезают до нужной длины.
В реальных производственных условиях эти два первых этапа часто пропускаются, поскольку предварительно нарезанную проволоку из нержавеющей стали можно приобрести напрямую у поставщиков. Однако для нашего производства требуется проволока определённой длины — 68 мм, поэтому резка проволоки по-прежнему осуществляется в тех случаях, когда требуется изготовление изделий нестандартной длины.
Этап 3 — Термическая обработка (предварительная закалка)
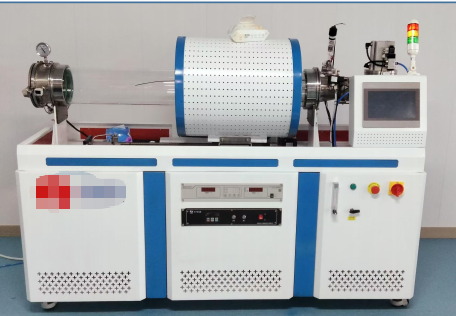
Перед обработкой проволока из нержавеющей стали очищается от смазочного масла и загрязнений.
Затем проволока подвергается термической обработке при температуре примерно 500 °C в течение 1 часа для улучшения его механических свойств перед процессом скручивания.
Шаг 4 — Шлифовка наконечника
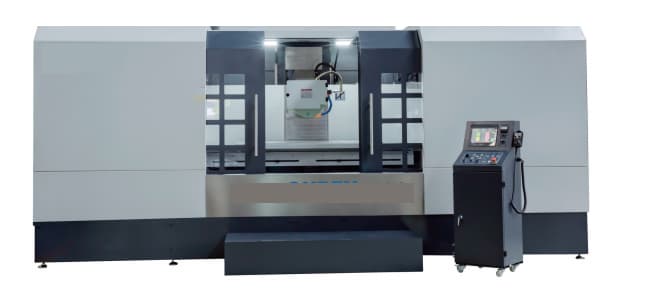
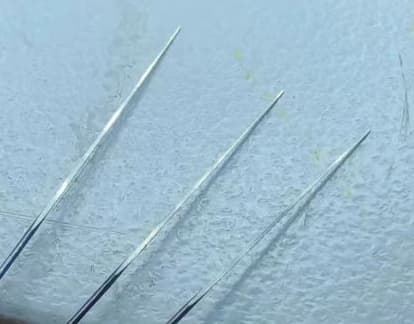
Передний конец проволоки подвергается прецизионной шлифовке до получения либо квадрат или треугольное поперечное сечение, в зависимости от типа изготавливаемого стоматологического файла.
Такая геометрия необходима для обеспечения стабильных результатов скручивания на следующем этапе технологического процесса.
Шаг 5 — Скручивание
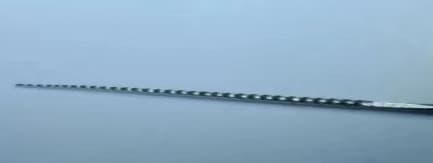
Подготовленную проволоку загружают в специальное Машина для скручивания стоматологических файлов, где он скручивается для формирования режущих канавок.
Благодаря различным параметрам скручивания машина позволяет изготавливать разнообразную продукцию, в том числе:
- Файлы «K»
- Файлы R
- Гибкие файлы
Угол скручивания и количество оборотов напрямую влияют на режущие характеристики и гибкость готового стоматологического файла.
Различные методы изготовления напильников типа «K» и «H»
Хотя оба Файлы «K» и Дела «H» (Дела Хедстрёма) широко используются в эндодонтическом лечении, однако технологии их производства принципиально различаются.
- Файлы «K»обычно производятся крученая квадратная или треугольная проволока из нержавеющей стали, что позволяет создавать спиралевидные режущие канавки, отличающиеся превосходной гибкостью и сбалансированными режущими характеристиками. Процесс скручивания является определяющей особенностью производства напильников и разверток серии K.
- Дела «H» (Дела Хедстрёма)обычно изготавливаются с использованием прецизионное шлифование с ЧПУ а не скручиваясь. Режущие канавки обрабатываются непосредственно из круглой заготовки из нержавеющей стали, что позволяет получить уникальную спиральную геометрию с острыми режущими кромками. Такой метод изготовления обеспечивает превосходную эффективность резания, особенно во время хода вывода (вытягивания).
Шаг 6 — Полировка наконечников
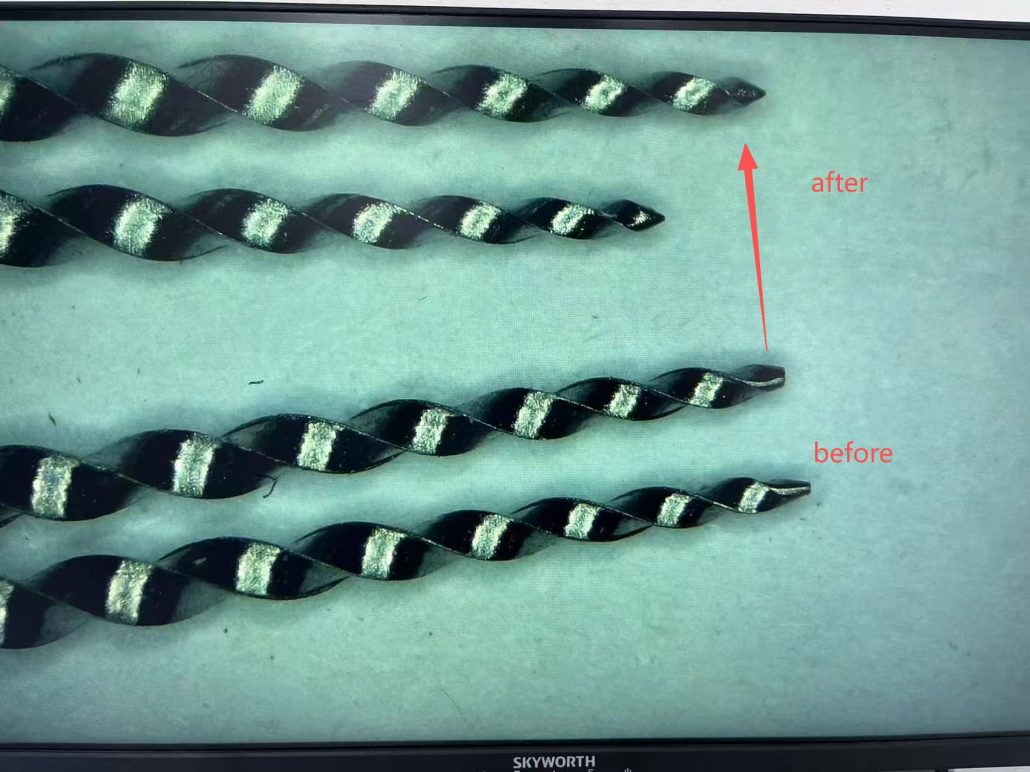
После скручивания рабочий кончик стоматологического файла подвергается полировке для получения гладкого и острого кончика.
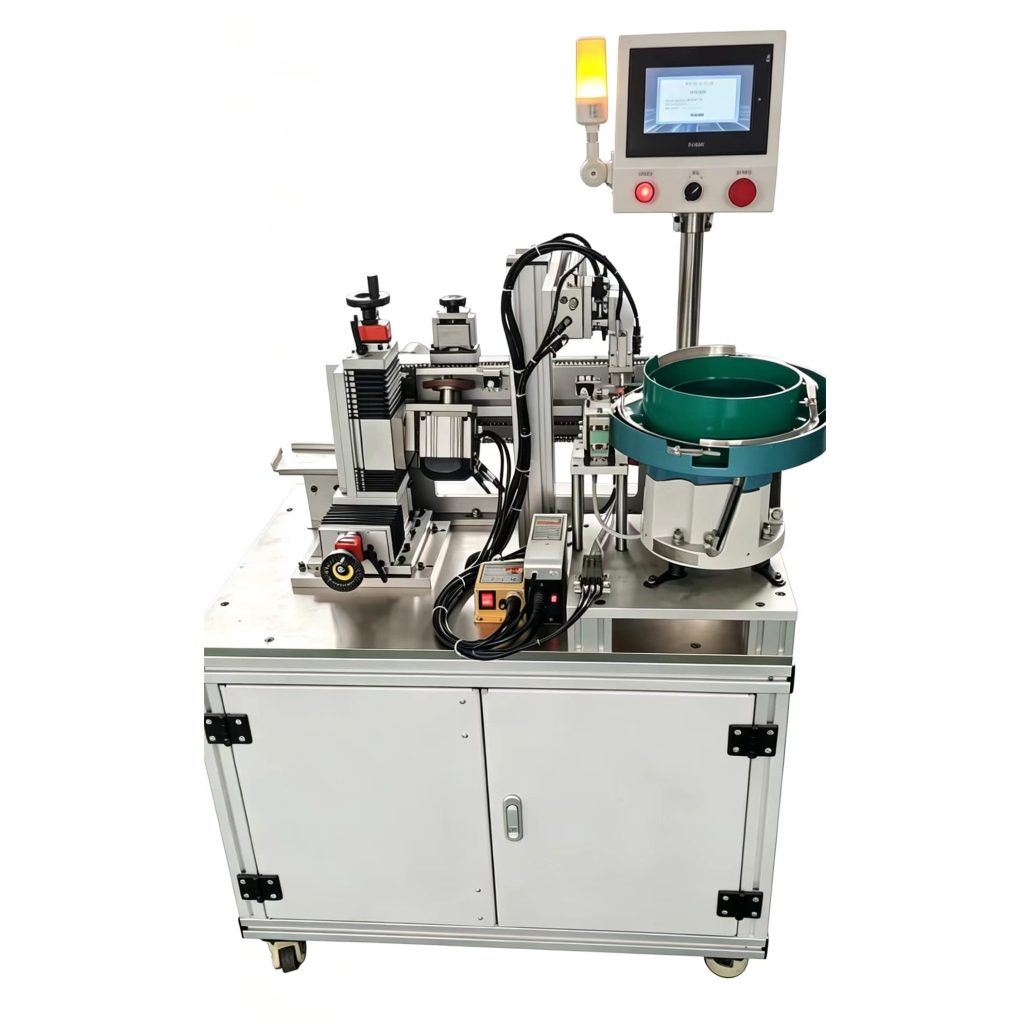
И то, и другое руководство и полностью автоматический В наличии имеются растворы для полировки.
При ручной полировке оператор держит в руках несколько напильников и полирует кончики, непосредственно прижимая их к шлифовальному кругу.
При автоматической полировке вибрационный чашечный питатель автоматически подает отдельные напильники в полировальную машину, где каждый наконечник полируется с неизменно высоким качеством и повышенной производительностью.
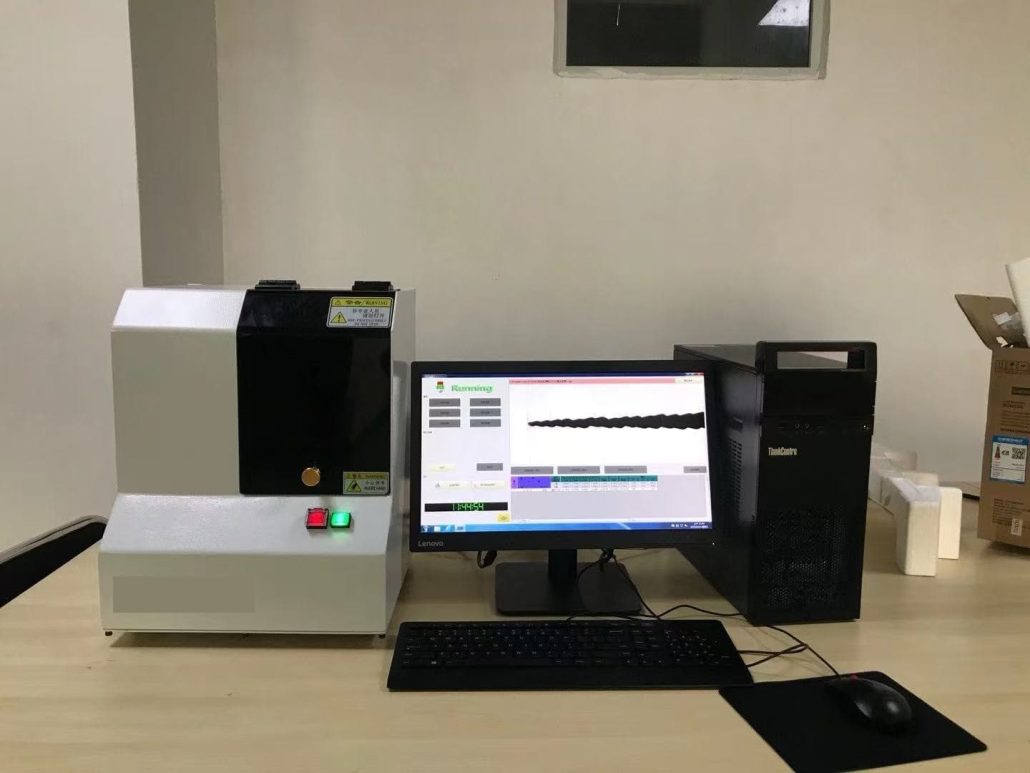
Шаг 7 — Первый осмотр
После первичной механической обработки полуфабрикаты проходят первый контроль качества.
Цель данной проверки — выявить и отсеять бракованную продукцию до того, как будут выполнены дальнейшие процессы, создающие добавленную стоимость.
Своевременное выявление дефектов помогает поддерживать качество продукции и одновременно сокращать ненужные производственные затраты.
Шаг 8 — Термическая обработка
Для упрочнения скрученных стоматологических файлов проводится второй этап термообработки.
Этот шаг имеет решающее значение.
Без надлежащей термической обработки скрученные канавки могут постепенно возвращаться к своей первоначальной форме в процессе клинического использования, что приведет к ухудшению режущих характеристик и снижению надежности изделия.
Термическая обработка обеспечивает постоянное сохранение файлом заданной геометрии.
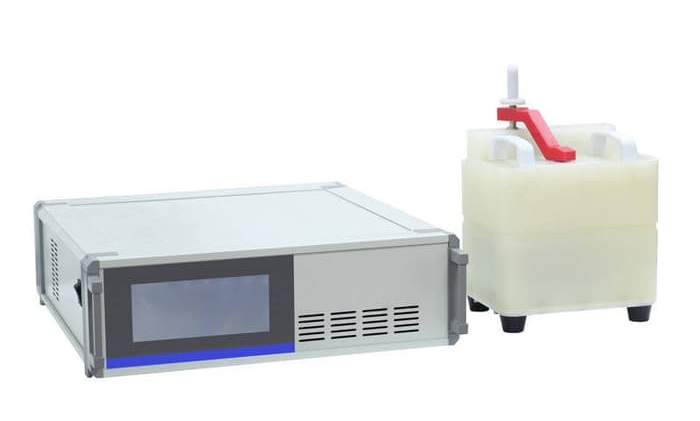
Шаг 9 — Электрополировка канавки
После термообработки на поверхности стоматологического файла образуется оксидный слой, из-за чего он приобретает тёмный оттенок.
Поэтому файлы подвергаются электрополировке с целью удаления оксидного слоя, восстановления естественного внешнего вида нержавеющей стали и значительного повышения коррозионной стойкости.
Электрополировка также позволяет получить более гладкую поверхность, что снижает вероятность образования ржавчины при хранении и использовании в медицинских целях.
Шаг 10 — Резка проволоки и загибание концов
Задняя часть стоматологического файла подвергается резке и механической обработке.
Эта операция подготавливает файл к последующему процессу литья ручки под давлением и обеспечивает надежное механическое соединение между файлом и ручкой.
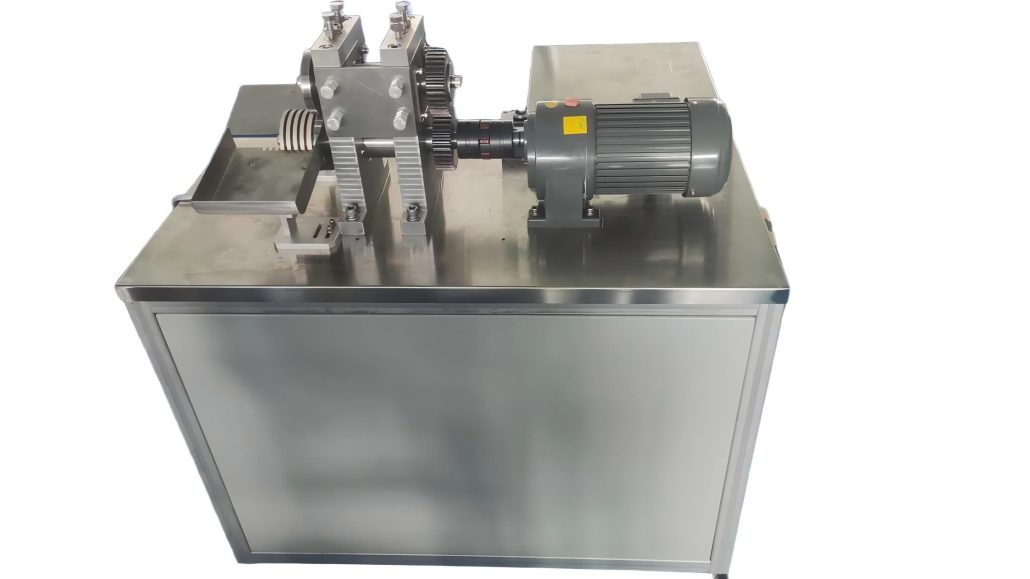
Шаг 11 — Ультразвуковая очистка
Стоматологические файлы передаются в Ультразвуковая моечная машина.
Ультразвуковая очистка удаляет смазочное масло, металлические частицы, остатки полировки и другие загрязнения, оставшиеся после предыдущих производственных процессов, обеспечивая чистоту поверхности перед сборкой.
.
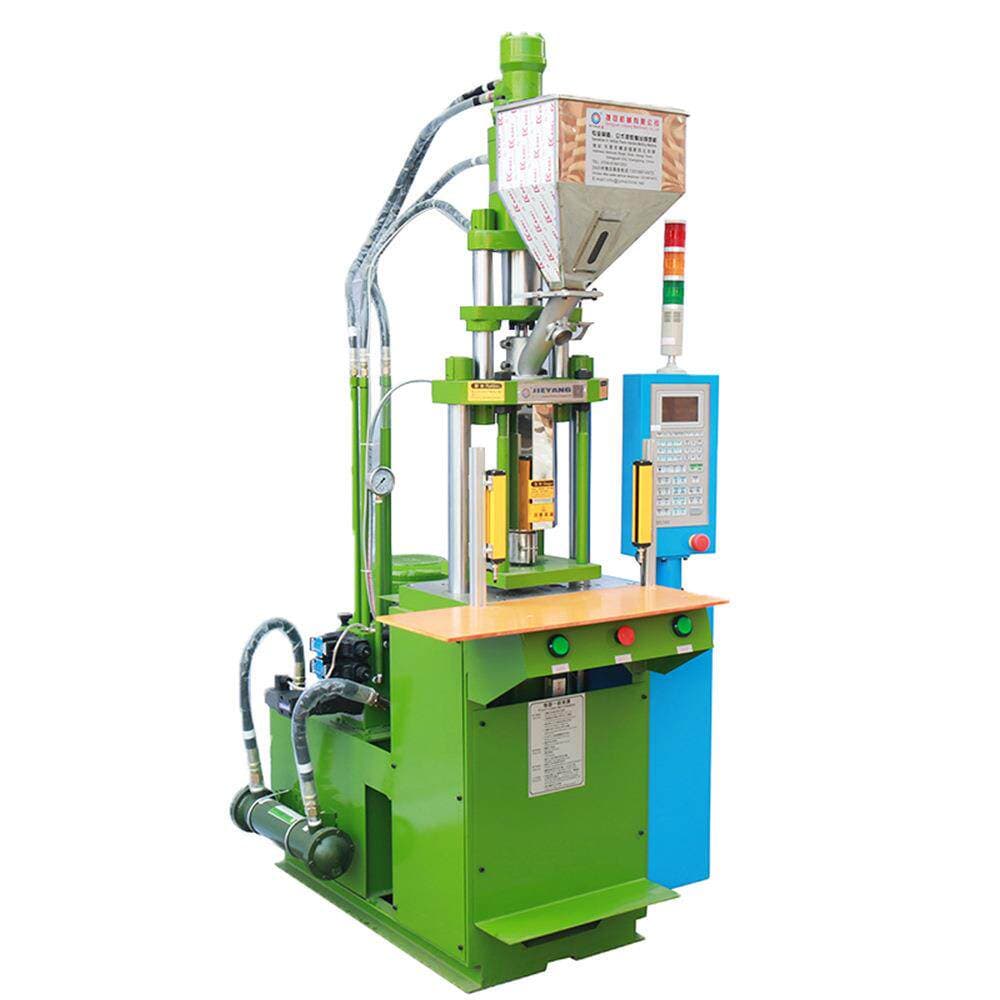
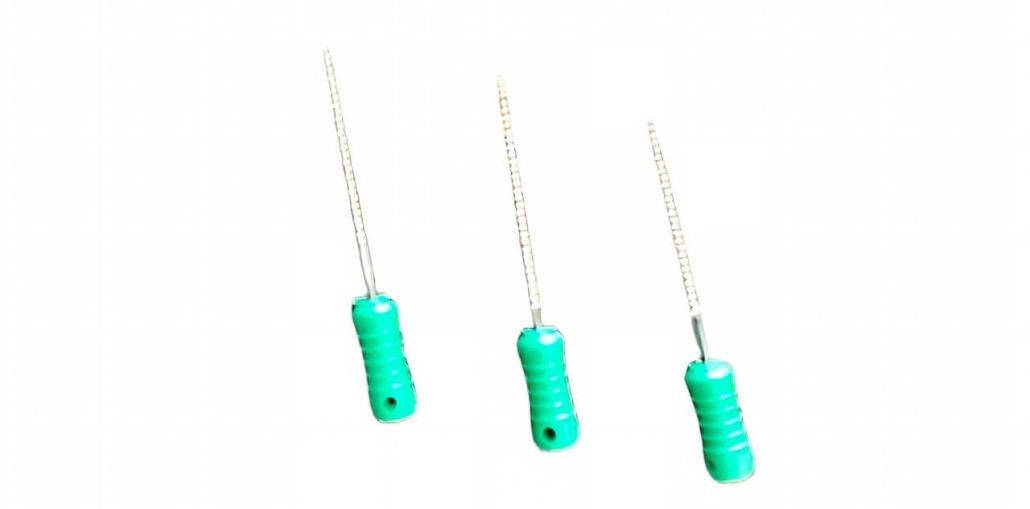
Шаг 12 — Литье рукояток под давлением и сборка файлов
Стоматологический файл вручную вставляется в форму для литья под давлением.
В процессе литья под давлением пластиковая рукоятка формовается непосредственно на напильнике, что позволяет одновременно завершить изготовление рукоятки и сборку напильника.
В настоящее время этот процесс по-прежнему требует ручной загрузки для обеспечения точного позиционирования перед литьем под давлением.
.
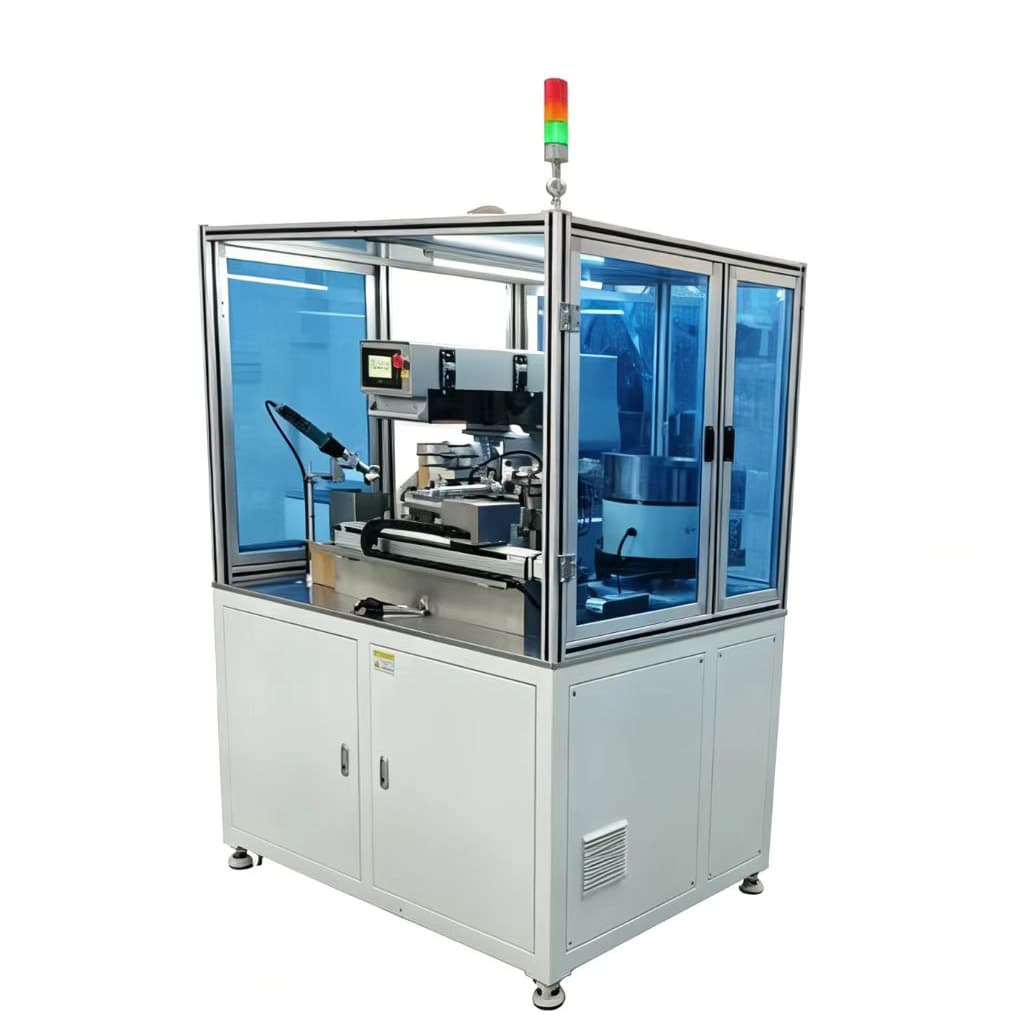
Шаг 13 — Цветная печать
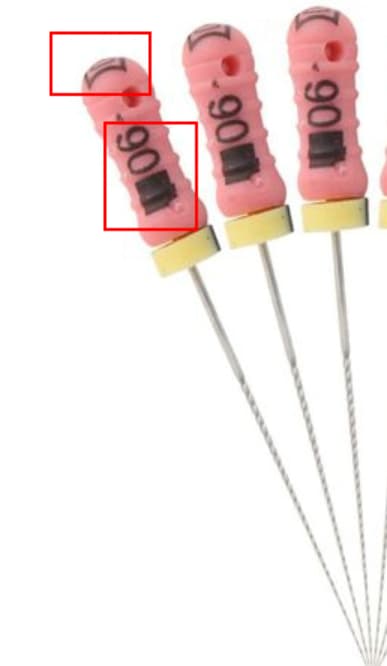
На рукоятке нанесены цветные идентификационные маркировки в соответствии со стандартами ISO.
И то, и другое полуавтоматические машины для тампонной печати и полностью автоматические печатные машины можно использовать.
На двух отдельных участках ручки требуется нанести цветную печать для идентификации изделия.
https://youtu.be/wLrJhBMMoyw
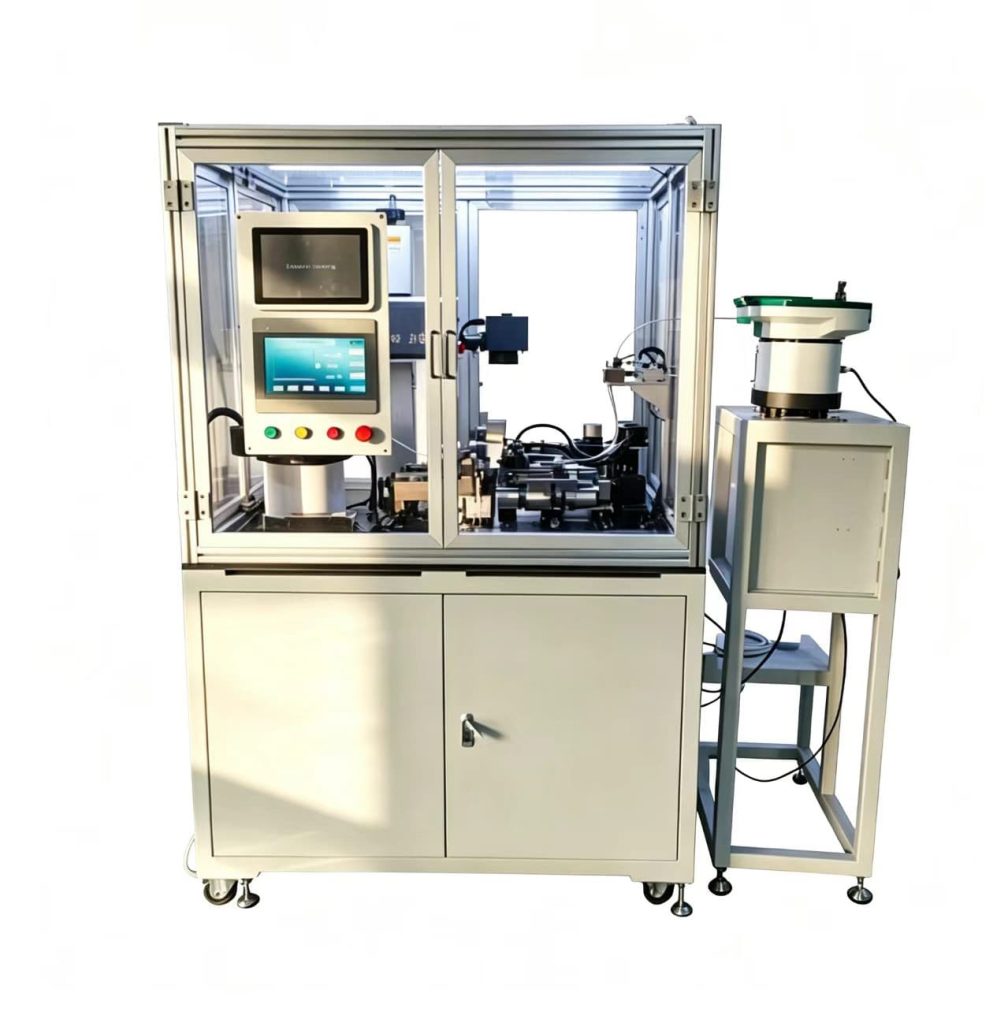
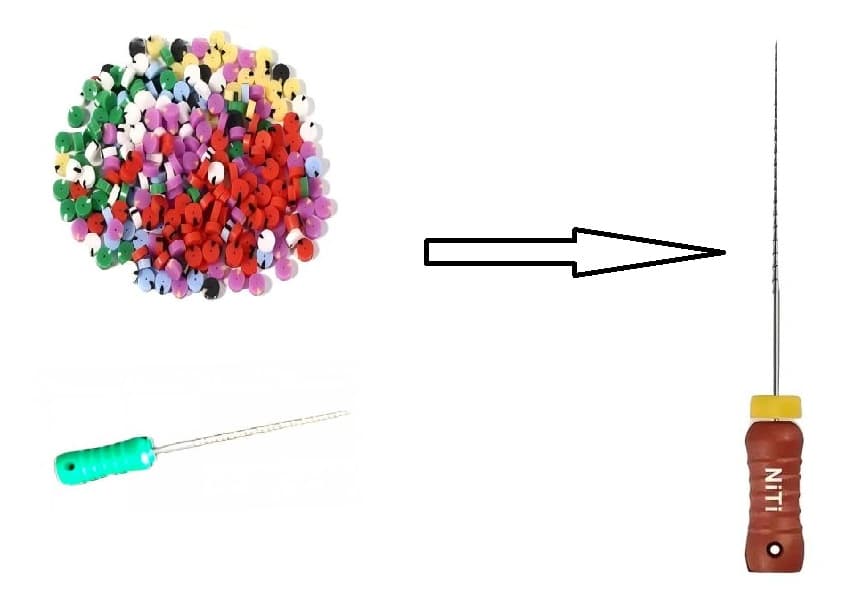
Шаг 14 — Установка силиконовой пробки
Полностью автоматический монтажный станок устанавливает силиконовый стопор на стоматологический файл.
Силиконовая заглушка позволяет врачам точно контролировать рабочую длину во время лечения корневых каналов.
Шаг 15 — Окончательная проверка
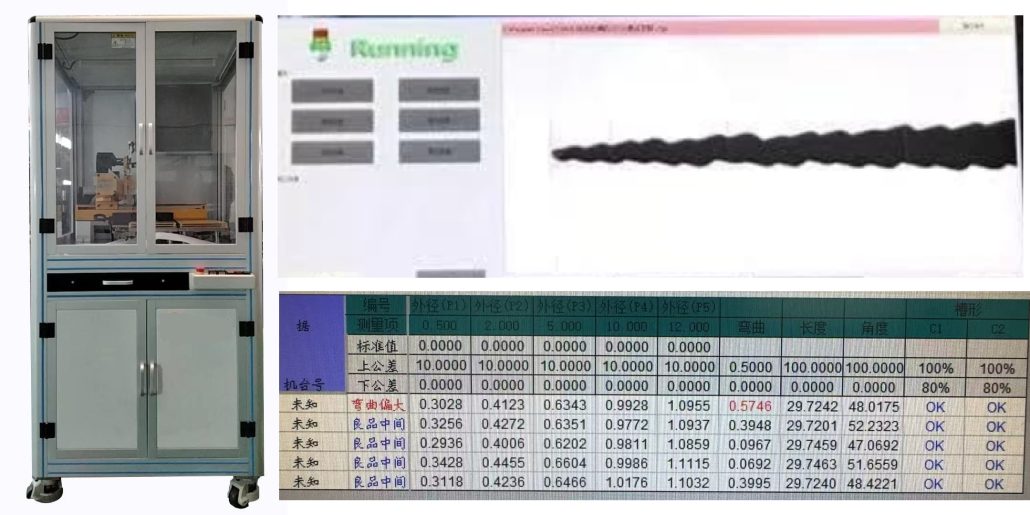
После сборки каждый стоматологический файл проходит комплексный окончательный контроль с использованием полностью автоматического контрольного станка.
В ходе проверки перед упаковкой контролируются качество сборки, размеры, внешний вид и общее соответствие продукции установленным стандартам.
Шаг 16 — Упаковка
Окончательный процесс упаковки зависит от требований заказчика к упаковке.
Различные варианты упаковки требуют использования разных типов автоматических упаковочных машин, в том числе для блистерной упаковки, упаковки в тубу или розничной коробки.
Выбор подходящего упаковочного решения способствует повышению эффективности производства, обеспечивая при этом точный подсчет и стабильную подачу продукции.