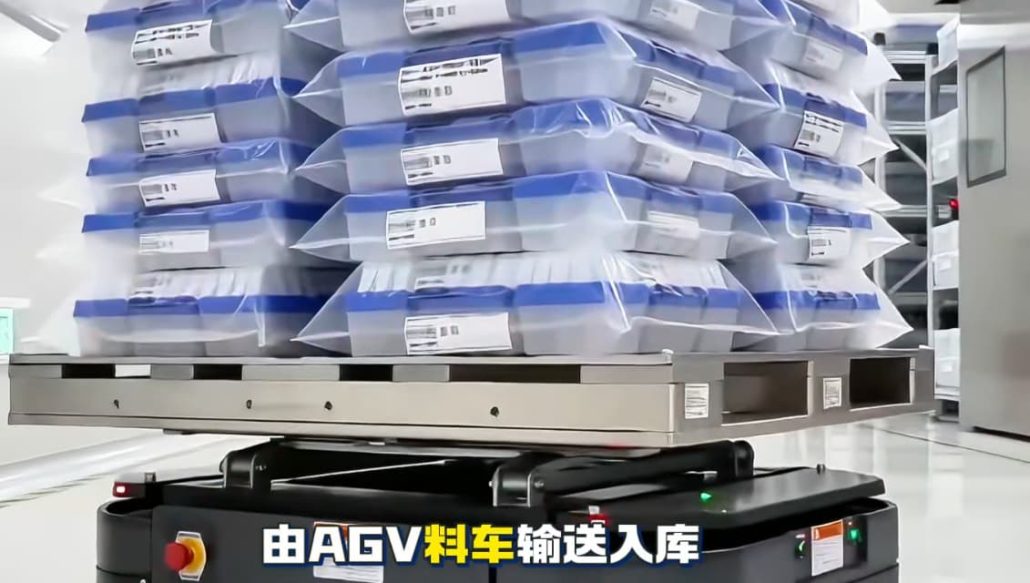
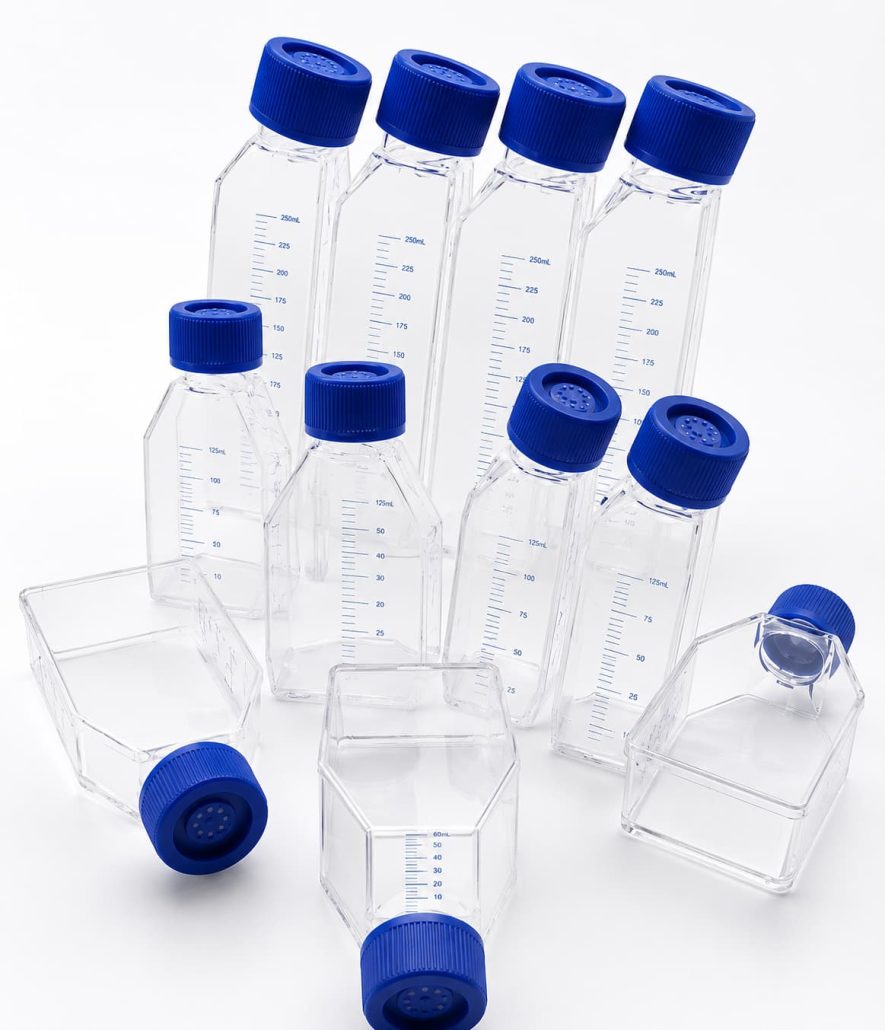
Колбы для культивирования клеток широко используются в биологических исследованиях, фармацевтических разработках, производстве вакцин, клеточной терапии и лабораторном культивировании клеток. Они обеспечивают стерильную среду для роста и культивирования адгезивных клеток и являются одним из наиболее распространенных видов одноразовых лабораторных расходных материалов.
Стандартный набор колб для культивирования клеток обычно содержит 5 или 10 колб упакованные в пластиковый пакет в соответствии с требованиями заказчика. Наиболее распространенные размеры колб:
- T25 (25 см²)
- T75 (75 см²)
- T175 (175 см²)
- T225 (225 см²)

Полная колба для культивирования клеток состоит из двух основных компонентов:
- Корпус колбы
- Узел крышки
Крышка изготавливается и собирается с помощью специального станка для сборки крышек. Данный процесс не рассматривается в этой статье. Если вас это интересует, ознакомьтесь с нашей другой статьёй в блоге, посвящённой Машины для сборки крышек колб для культивирования клеток.
Корпус колбы состоит из верхняя оболочка и нижняя оболочка.
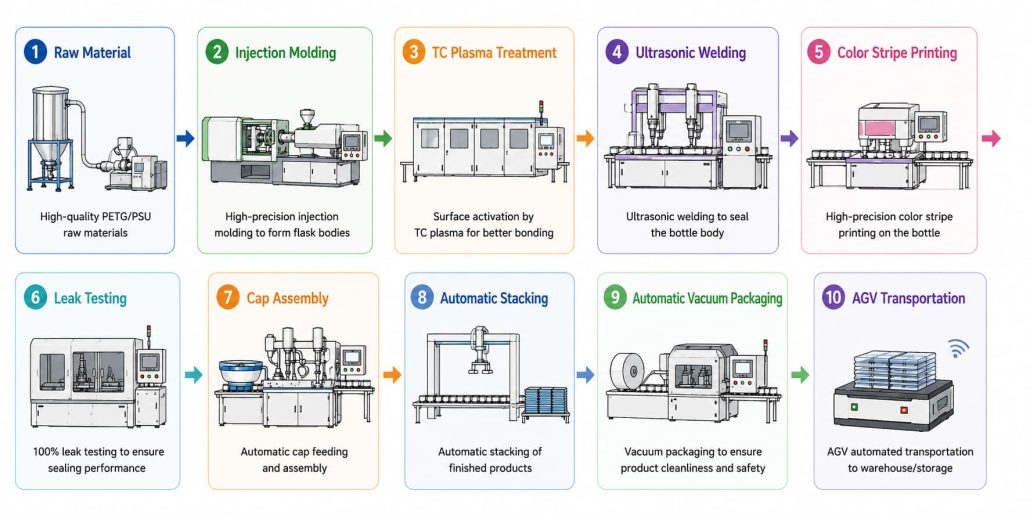
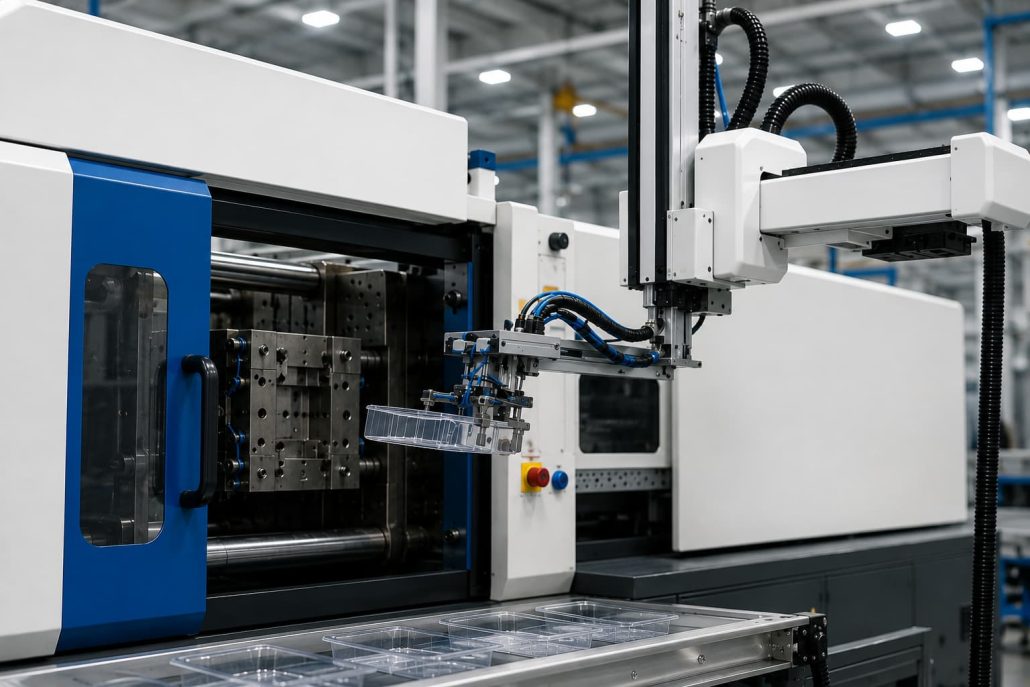
Этап 1 — Литье под давлением
Верхняя и нижняя оболочки колбы для культивирования клеток изготавливаются одновременно в одной и той же литьевой форме в условиях чистой комнаты.
Типовая форма проектируется с учетом две верхние оболочки и две нижние оболочки, что позволяет четыре части подлежащие формованию в каждом цикле литья под давлением.
После формования роботизированная система автоматически извлекает все отформованные детали из пресс-формы за один рабочий цикл. Затем робот разделяет верхние и нижние половинки и перемещает их в два независимых канала сбора, подготавливая их к последующему процессу ультразвуковой сварки.
Поскольку колбы для культивирования клеток используются в биологических и фармацевтических целях, весь процесс литья под давлением осуществляется в условия чистой комнаты для минимизации загрязнения твердыми частицами и обеспечения высоких стандартов чистоты, требуемых для лабораторных расходных материалов.
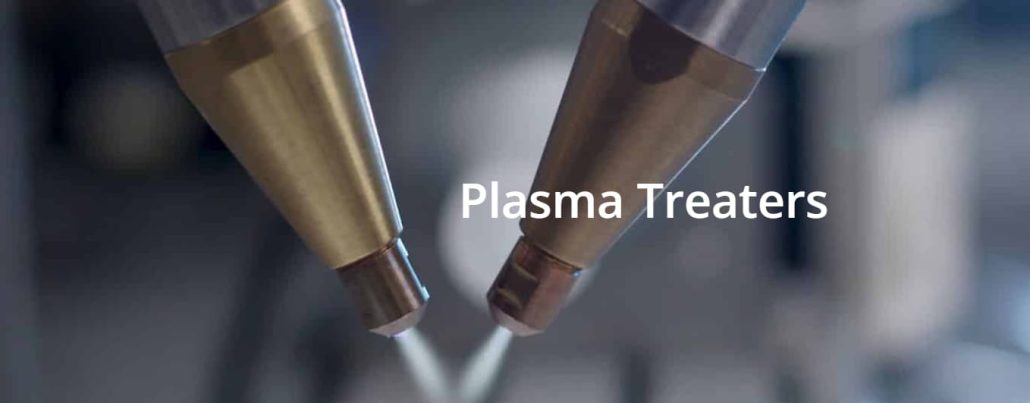
Шаг 2 — Плазменная обработка поверхности (обработка методом TC)
После ультразвуковой сварки корпус колбы подвергается Плазменная обработка поверхностей, также известный как Лечение с использованием тканевой культуры (ТК), чтобы изменить внутреннюю поверхность колбы.
Большинство пластиковых материалов, в том числе полистирол (PS), естественно, низкая поверхностная энергия, что придает им гидрофобные свойства и ограничивает их способность обеспечивать прикрепление клеток. Кроме того, низкая поверхностная энергия создает сложности при выполнении процессов склеивания, нанесения покрытий и печати. Поскольку долговечность, стабильность и качество продукции имеют решающее значение в отрасли медицинского оборудования, эффективная обработка поверхности является важнейшим этапом производственного процесса.
Плазменная обработка изменяет химическую структуру поверхности пластика за счет введения полярных функциональных групп, что значительно повышает поверхностную энергию и улучшает смачиваемость поверхности. В результате обработанная поверхность становится высокогидрофильной, что позволяет прикрепленным клеткам более эффективно прикрепляться, распространяться и размножаться.
По сравнению с необработанными поверхностями колбы, прошедшие плазменную обработку, обеспечивают:
- Более высокая поверхностная энергия
- Улучшенная смачиваемость и гидрофильность
- Более равномерная модификация поверхности
- Усиление прикрепления и роста клеток
- Долговременная стабильность поверхности
- Стабильные результаты культивирования клеток
Технология атмосферной плазмы также обладает рядом преимуществ для производства медицинского оборудования:
- Единообразная обработка сложных трехмерных деталей
- Эффективная обработка труднодоступных внутренних поверхностей
- Модификация поверхности без изменения свойств материала в целом
- Превосходная повторяемость процесса при высокой экономической эффективности
- Экологически безопасный процесс, не предусматривающий использования химических грунтовок или растворителей
Поскольку качество Лечение TC непосредственно влияет на адгезию клеток и эффективность культивирования, поэтому считается одним из наиболее важных процессов при производстве колбы для культивирования клеток, обработанные с использованием методов тканевой культуры.
Этот процесс обычно выполняется с использованием системы атмосферной плазмы, с TC Plasma Technology (Дания) являясь одним из широко признанных поставщиков в отрасли
Этап 3 — Ультразвуковая сварка
Роботизированная система транспортировки автоматически доставляет верхнюю и нижнюю оболочки колбы на сварочную станцию для сборки.
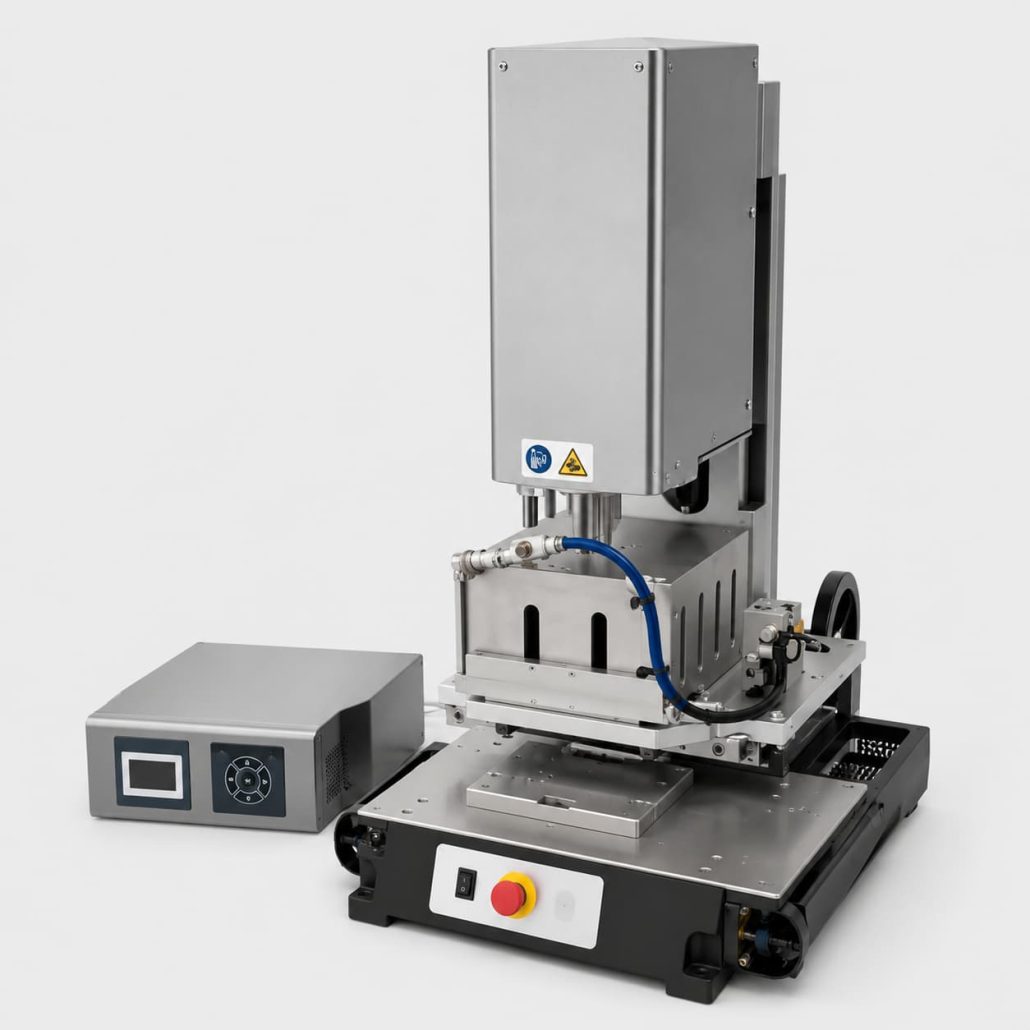
Две пластиковые детали соединяются на постоянной основе с помощью технология ультразвуковой сварки, обеспечивая прочное, надежное и герметичное соединение без использования клеев или растворителей. Данный процесс гарантирует превосходную стабильность размеров и сводит к минимуму риск загрязнения частицами.
Для обеспечения высоких стандартов чистоты, необходимых для продукции, получаемой методом культивирования клеток, сварочная станция оснащена система пылеудаления и очистки от твердых частиц. В процессе сварки любая пластиковая пыль или мелкие частицы, образующиеся в зоне сварного шва, немедленно удаляются, что предотвращает загрязнение внутренней поверхности формы и обеспечивает чистоту производственной среды.
Для колб для культивирования клеток ультразвуковая сварка является одним из наиболее важных производственных процессов. Качество сварного шва напрямую влияет на герметичность изделия, прочность конструкции, степень чистоты и общую надежность. Ненадлежащий контроль процесса сварки может привести к следующим последствиям:
- Неполные сварные швы
- Утечка воздуха или жидкости
- Заусенцы или излишки пластика вокруг сварного шва
- Деформация детали
- Загрязнение пластиковыми частицами
- Снижение однородности продукта
- Более высокий процент брака при проверке на герметичность
По этим причинам выбор высококачественная система ультразвуковой сварки имеет решающее значение. Современные системы ультразвуковой сварки обладают рядом важных преимуществ:
- Точное управление энергопотреблением – Обеспечивает точную и равномерную подачу ультразвуковой энергии на каждый шов, гарантируя стабильное качество сварки.
- Превосходная повторяемость процесса – Обеспечивает стабильную производительность сварки на протяжении длительных производственных циклов, снижая колебания в технологическом процессе.
- Герметичная герметизация – Обеспечивает герметичные, не пропускающие воздух сварные швы, отвечающие строгим требованиям, предъявляемым к лабораторным и медицинским расходным материалам.
- Без клея и растворителей – Обеспечивает получение чистых, не содержащих примесей соединений без добавления в изделие дополнительных материалов.
- Готовность к автоматизации – Легко интегрируется с роботизированными системами погрузочно-разгрузочных работ и полностью автоматизированными производственными линиями, что позволяет максимально повысить эффективность производства.
- Подходит для производства медицинского оборудования – Обеспечивает соответствие требованиям к производственным помещениям с высоким уровнем чистоты, а также отвечает строгим стандартам качества, предъявляемым в медицинской отрасли и сфере биологических наук.
К числу ведущих производителей оборудования для ультразвуковой сварки, широко используемого в медицинской отрасли, относятся:
- Дукейн
- Германн
- Брэнсон
Эти системы хорошо известны благодаря своим стабильная мощность ультразвука, точное управление технологическим процессом, современный цифровой мониторинг и превосходная повторяемость сварки. В сочетании с эффективной системой пылеудаления они помогают производителям получать чистые сварные швы, минимизировать загрязнение частицами, повысить показатели успешности испытаний на герметичность и обеспечить стабильное качество продукции при массовом производстве колб для культивирования клеток.
Шаг 4 — Печать цветных полос
После плазменной обработки поверхности на корпус колбы наносится цветная идентификационная полоса.
Цель данного процесса печати не заключается в нанесении даты производства, срока годности или информации о партии. Такие маркировки, связанные с датами, как правило, формируются непосредственно с помощью литьевой формы.
Цветная полоса напечатана в основном для того, чтобы различать различные модели колб, технические характеристики или серии продукции. В зависимости от требований заказчика к идентификации можно выбрать различные цвета, что облегчает распознавание продукции на этапах производства, упаковки, хранения и использования.
Шаг 5 — Проверка на герметичность
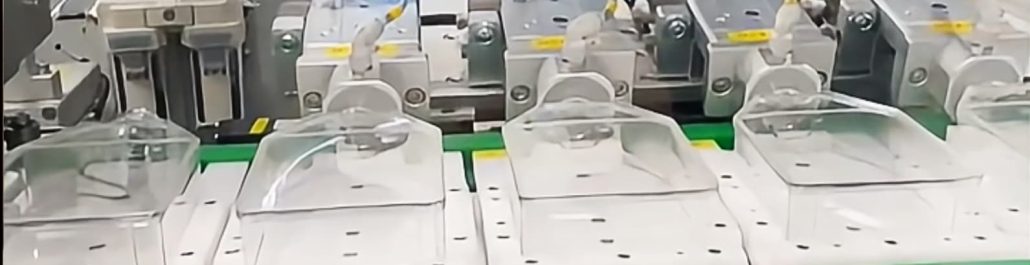
Сварные корпуса колб передаются на станцию проверки герметичности для проверки целостности ультразвуковых сварных швов и обеспечения воздухонепроницаемости.
Установка для проверки герметичности позволяет проводить контроль две группы одновременно (по четыре колбы в цикле), что значительно повышает эффективность проверки. Любая несоответствующая требованиям колба автоматически обнаруживаются, отбраковываются и отделяются от производственной линии, при этом только продукция, соответствующая требованиям, поступает на следующий этап производства. Эта система автоматического отбраковки сокращает количество ручных операций, повышает надежность контроля и обеспечивает стабильное качество продукции на протяжении всего производственного процесса.
Шаг 6 — Сборка колбы и крышки
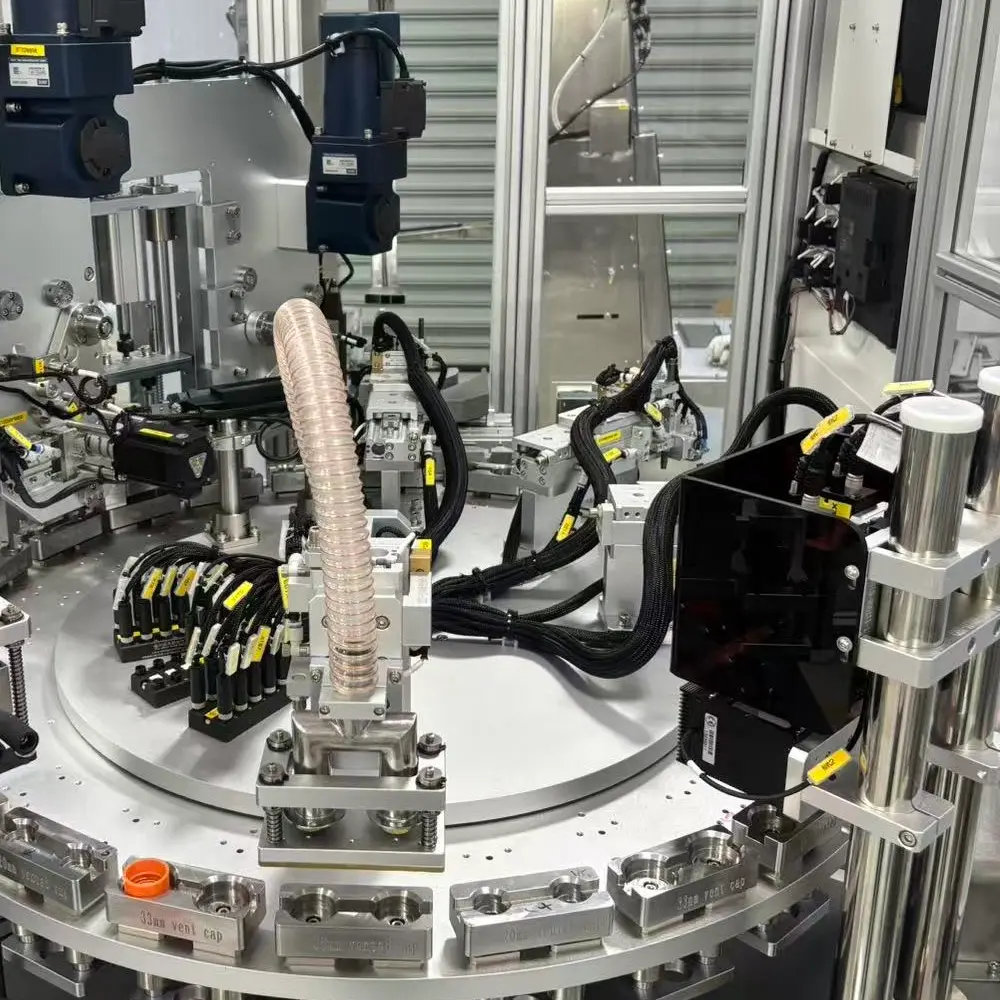
После того как корпус колбы проходит проверку на герметичность, он поступает на этап окончательной сборки, где к корпусу колбы присоединяется готовая крышка, в результате чего получается готовая колба для культивирования клеток.
Саму крышку также можно собрать с помощью специального Машина для сборки крышек, который автоматически собирает вентиляционная мембрана (дышащая мембрана) с крышкой. В зависимости от производственных требований заказчика производители могут выбрать один из следующих вариантов:
- Специализированный станок для сборки крышек предназначенные для колб одного размера (например, T25, T75, T175 или T225), либо
- Машина для сборки крышек различных размеров способная производить изделия с различными характеристиками крышек на одном станке за счет быстрой смены инструмента или выбора рецепта.
В ходе окончательной сборки колбы и крышки, момент затяжки (или усилие затяжки) является одним из наиболее важных параметров технологического процесса.
Если крышка собрана слишком туго, при работе в лабораторных условиях пользователи могут столкнуться с необходимостью приложения чрезмерного усилия для открытия, что снижает удобство использования и может негативно повлиять на впечатления пользователей.
Если крышка собрана слишком свободно, он может отсоединиться во время транспортировки, погрузочно-разгрузочных работ или использования в лаборатории, что может привести к нарушению целостности и стерильности продукта.
По этой причине монтажный станок должен точно регулировать усилие затяжки каждой крышки, обеспечивая стабильное качество сборки и сохраняя при этом оптимальный баланс между герметичностью и удобством эксплуатации.
Шаг 7 — Автоматическая укладка в стопки
После успешной сборки корпуса колбы и крышки готовые колбы для культивирования клеток автоматически транспортируются на станцию укладки в стопки.
В соответствии с заранее заданными требованиями к упаковке колбы автоматически подсчитываются и собираются в специальное устройство для укладки в стопки. Типичные конфигурации упаковки включают: 5 колб в комплекте или 10 колб в комплекте, хотя количество в упаковке можно настроить в соответствии с различными требованиями заказчиков.
Устройство для укладки в штабеля специально разработано для обеспечения точного позиционирования и аккуратного выравнивания каждой колбы, что предотвращает их смещение или повреждение в ходе последующего процесса упаковки.
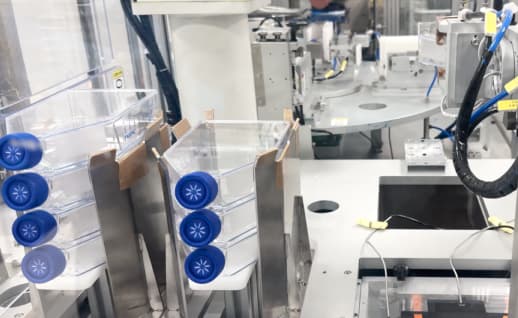
Шаг 8 — Автоматическая вакуумная упаковка
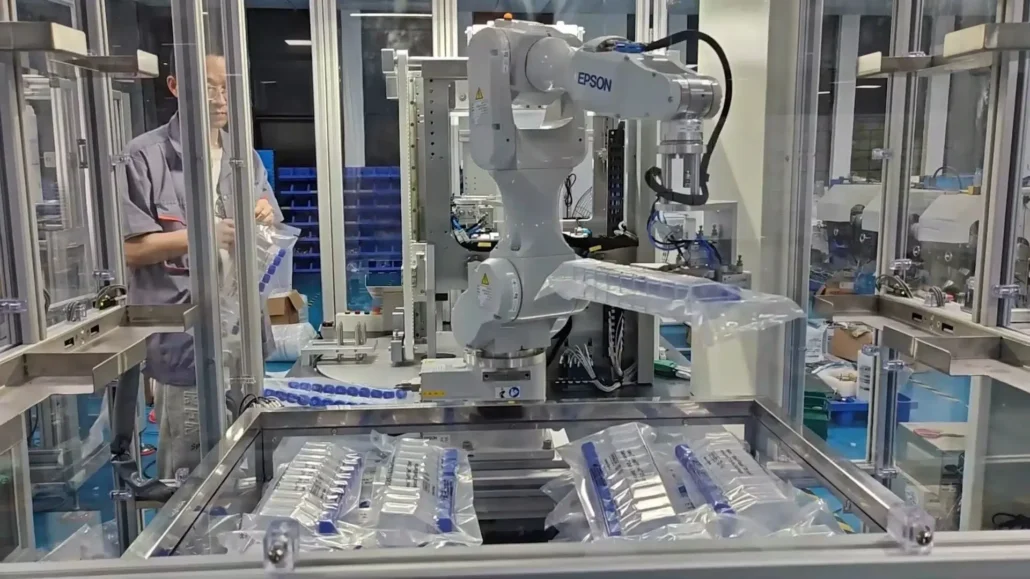
После того как необходимое количество колб будет автоматически уложено в стопку, вся стопка передается на станцию автоматической упаковки.
Рулон упаковочная пленка медицинского назначения автоматически подается в упаковочную машину, где уложенные в стопки колбы точно позиционируются и полностью обертываются.
Затем упаковочная машина автоматически выполняет следующие операции в рамках непрерывного производственного цикла:
- Автоматическая подача пленки
- Упаковка во фляги
- Вакуумная экстракция
- Термосварка
- Резка мешков
Вакуумная упаковка значительно уменьшает общий объем упаковки, что позволяет хранить и транспортировать больше продукции в пределах того же пространства. Это не только повышает эффективность использования складских площадей, но и сокращает транспортные и логистические расходы.
Благодаря удалению из упаковки избыточного воздуха уложенные друг на друга колбы остаются надежно зафиксированными во время транспортировки, что сводит к минимуму их смещение под воздействием вибрации или ударов и снижает риск повреждения продукции.
Герметичная упаковка также обеспечивает эффективную защиту от пыли, влаги и загрязнений из окружающей среды, что помогает сохранить чистоту продукта и целостность упаковки во время хранения и транспортировки.
Для обеспечения стабильного качества упаковки машина точно регулирует длина подачи пленки, уровень вакуума, температура запайки, давление запайки, время запайки и положение разреза пакета, обеспечивая единообразный внешний вид каждой упаковки, надежность герметизации и стабильность размеров.
Стабильная и надежная система автоматической вакуумной упаковки имеет решающее значение для производства компактных, чистых и высококачественных упаковок, отвечающих строгим требованиям к упаковке, предъявляемым в отраслях медицинских, фармацевтических и лабораторных расходных материалов.
Шаг 9 — Транспортировка с помощью автоматизированных транспортных средств (AGV) на склад
После того как колбы с клеточными культурами упакованы в вакуумную упаковку и запечатаны, готовые упаковки автоматически перемещаются на склад с помощью Автоматизированный транспортный средство (AGV).
Автоматический транспортный робот (AGV) автоматически забирает готовую продукцию со станции упаковки и доставляет её в назначенную зону хранения в соответствии с системой управления складом (WMS) или производственным графиком, что исключает необходимость ручной погрузочно-разгрузочной работы.
По сравнению с традиционными методами транспортировки с использованием вилочных погрузчиков логистика на базе автономных транспортных средств (AGV) обладает рядом преимуществ:
- Полностью автоматизированная транспортировка материалов
- Снижение затрат на рабочую силу
- Повышение эффективности производства
- Снижение риска повреждения продукции при погрузочно-разгрузочных работах
- Отслеживание материалов в режиме реального времени
- Беспроблемная интеграция с системами MES и WMS
Благодаря интеграции транспортировки с помощью автоматизированных транспортных средств (AGV) в производственную линию производители могут обеспечить полностью автоматизированный рабочий процесс — от литья под давлением до складирования готовой продукции, что позволяет еще больше повысить уровень автоматизации производства, эффективность логистики и возможности интеллектуального производства.