
Как изготавливаются хирургические лезвия? Полный процесс производства хирургических лезвий
Хирургические лезвия должны обладать точными размерами, стабильной твердостью, превосходным качеством поверхности и острой режущей кромкой. Поэтому их производство включает в себя ряд контролируемых технологических и контрольно-измерительных процессов.
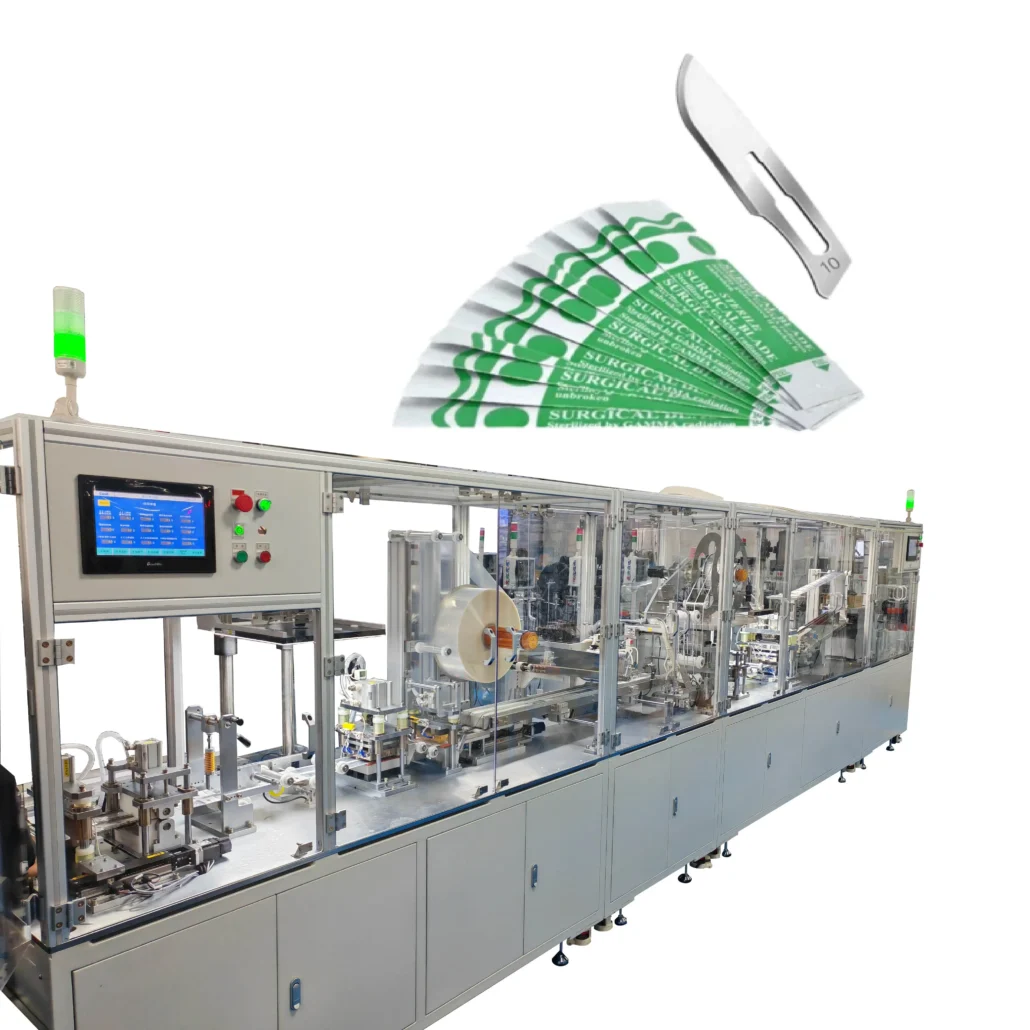
Полный линия по производству хирургических лезвий Как правило, этот процесс включает в себя подготовку материала, штамповку, термообработку, шлифование, полировку, очистку, испытания, нанесение покрытия (по желанию) и упаковку. В следующей статье эти этапы описаны в том порядке, в котором они выполняются на производстве.

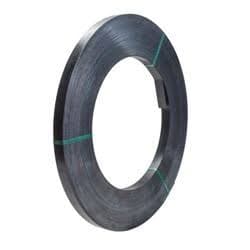
1. Подготовка материала
Первым шагом является выбор подходящего сырья для изготовления хирургических лезвий.
Высококачественная нержавеющая сталь, такая как Нержавеющая сталь 6Cr13, может выбираться в зависимости от конструкции лопасти и требований производителя к качеству. Нержавеющая сталь обычно поставляется в рулонах или лентах.
Перед началом производства материал необходимо проверить на наличие:
- Марка материала
- Толщина полосы
- Ширина полосы
- Состояние поверхности
- Химический состав
- Механические свойства
Затем полоса из нержавеющей стали подготавливается в соответствии с требуемыми размерами для последующего процесса штамповки.
Стабильное качество сырья имеет большое значение, поскольку толщина, твердость и состояние поверхности материала могут напрямую влиять на точность штамповки, термообработку, шлифование и конечные эксплуатационные характеристики лезвия.
2. Штамповка и первоначальная формовка лезвия
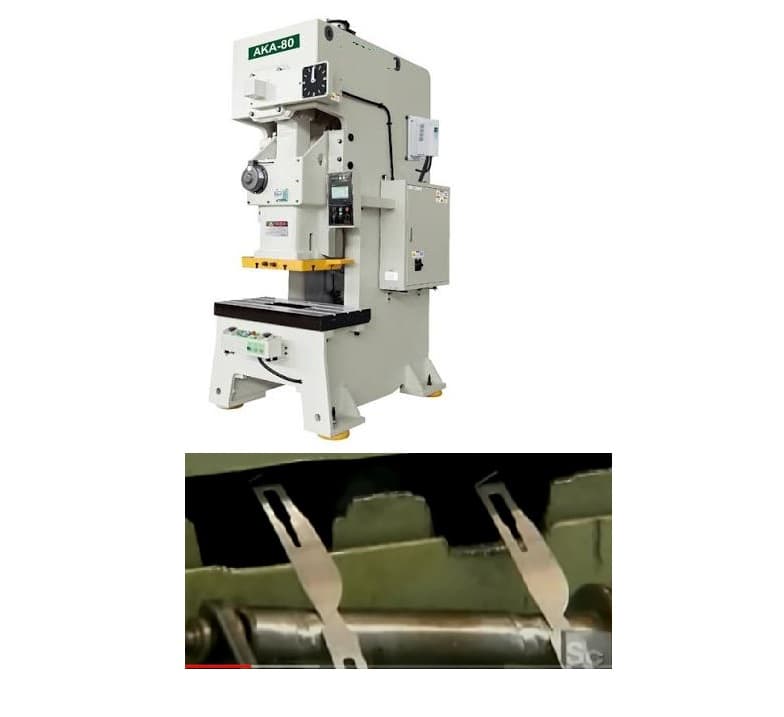
Подготовленная полоса из нержавеющей стали подается в машина для штамповки хирургических лезвий.
Подающая машина непрерывно подает рулонный материал на 25-тонный штамповочный пресс. Штамповочная матрица вырезает и формирует основной профиль лезвия, включая его внешнюю форму и соединительный паз, предназначенный для крепления лезвия к рукоятке скальпеля.
После штамповки заготовки лопастей остаются соединенными с полосой, что позволяет обеспечить их непрерывную транспортировку на последующие этапы производства.
Указанная скорость штамповки составляет примерно:
380 штук в минуту
Этот высокоскоростной процесс штамповки обеспечивает формирование исходной геометрии лезвия и позволяет наладить крупносерийное производство хирургических лезвий.
Точность штамповочной матрицы имеет большое значение, поскольку погрешности в размерах на этом этапе могут повлиять на:
- Форма лезвия
- Подключение рукоятки
- Положение шлифования
- Непревзойденная стабильность
- Показатели окончательной сборки
3. Термическая обработка
После штамповки заготовки лезвий поступают в процесс термической обработки.
Термическая обработка придаёт лезвиям из нержавеющей стали необходимое сочетание следующих свойств:
- Твёрдость
- Сила
- Выносливость
- Износостойкость
- Непревзойденная стабильность
Этот процесс включает в себя закалку, быстрое охлаждение и отпуск.
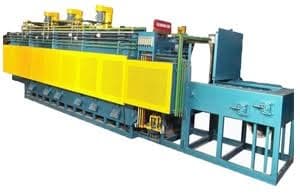
На производственной линии, описанной в исходной технологической схеме, используются:
- Печь для закалки
- Две охлаждающие пластины
- Печь для закалки
- Система размотки
- Система намотки
- Генератор азота или установка для разложения аммиака
- Система охлаждения
- Размагничивающее устройство
Температура закалки составляет примерно:
1080–1090 °C
Температура закалки составляет примерно:
220–240 °C
Между печью для закалки и печью для отпуски установлены две охлаждающие пластины. Быстрое перехождение от высокой температуры к более низкой способствует достижению необходимой твердости нержавеющей стали.
Общая длина линии термообработки составляет более 18 метров в длину, в том числе примерно семь метров на одну секцию печи, шесть метров на другую секцию, охлаждающие пластины, а также оборудование для намотки и размотки.
A Холодильная установка или градирня мощностью 15–20 кВт рекомендуется для обеспечения контроля температуры.
Система также может включать:
- Производительность генератора азота: примерно 5 м³/час
- Мощность генератора азота: примерно 8 кВт
- Мощность установки по разложению аммиака: примерно 7,5 кВт
- Общая мощность линии: примерно 125 кВт
Нагревательные элементы из нержавеющей стали, установленные внутри печей для закалки и отпуски, требуют периодическая замена. При нормальных условиях эксплуатации замена может потребоваться примерно раз в год.
В комплект также входит размагничивающее устройство, поскольку на полосках из нержавеющей стали или охлаждающих пластинах после штамповки, отжига или длительного производственного процесса может постепенно накапливаться остаточный магнетизм.
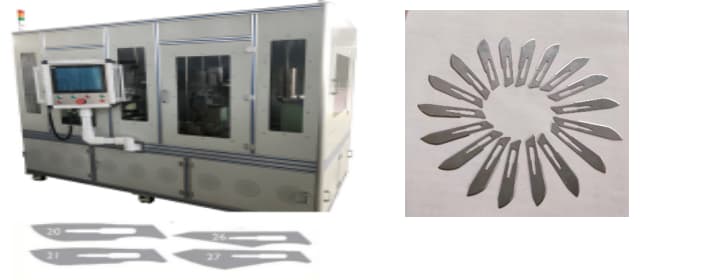
5. Резка и формовка
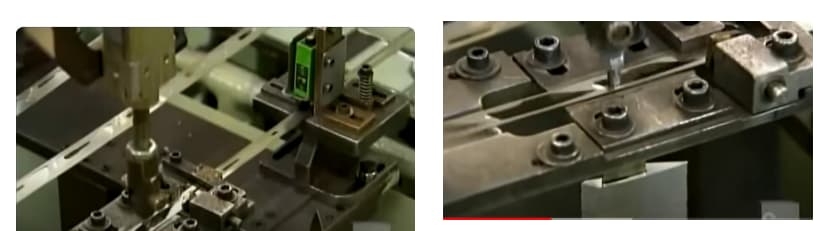
После термообработки закаленная полоса лезвия поступает непосредственно на Машина для резки и формовки. Данный станок отделяет отдельные хирургические лезвия от ленты, одновременно точно формируя крепежное основание, соединяющее лезвие с рукояткой скальпеля.
Высокоточная резка обеспечивает стабильные размеры лезвий, а точное формование гарантирует надежную сборку с различными моделями хирургических рукояток. Благодаря непосредственной интеграции с линией термообработки станок повышает эффективность производства, сокращает объем ручной работы и обеспечивает стабильное качество продукции на протяжении всего производственного процесса.
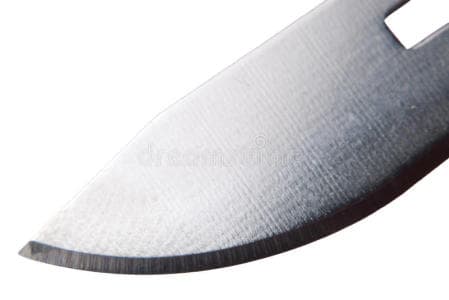
6. Заточка режущей кромки
После термообработки хирургические лезвия поступают на шлифование.
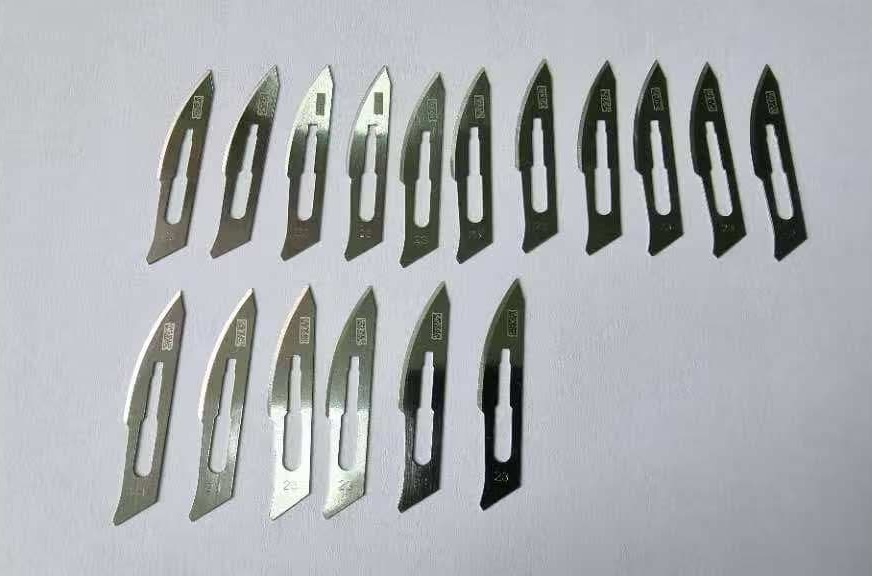
Шлифование придает форму и затачивает режущую кромку. Этот этап обычно требует нескольких тщательно контролируемых проходов шлифовального станка для получения требуемого угла наклона лезвия, профиля кромки и остроты.
Шлифовальный станок должен точно регулировать:
- Положение лезвия
- Угол заточки
- Глубина шлифования
- Скорость вращения абразивного круга
- Скорость подачи
- Давление шлифования
- Подача охлаждающей жидкости
Производительность измельчающего оборудования составляет примерно:
200–500 штук в час
Фактическая скорость зависит от модели лезвия, геометрии режущей кромки, количества проходов при заточке и требований к качеству.
В описанном производственном решении, Шлифование и полировка могут выполняться на одном и том же станке. Такая интегрированная конструкция сокращает количество операций по перемещению продукции, позволяет сэкономить производственную площадь и повышает согласованность между двумя технологическими процессами.
Различные модели хирургических лезвий требуют разных программ шлифования и зажимных приспособлений. Поэтому правильный подбор инструмента и контроль параметров имеют решающее значение для обеспечения однородной геометрии лезвий.
6. Уборка
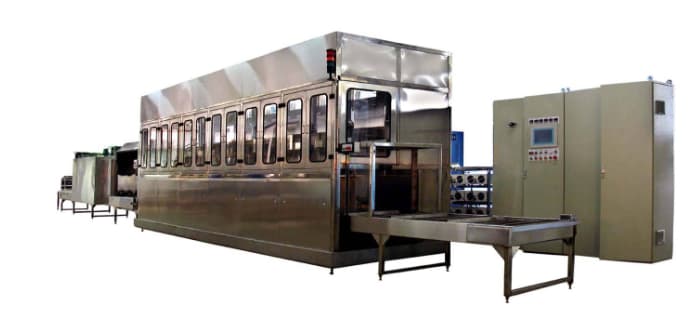
После шлифования и полировки хирургические лезвия необходимо тщательно очистить.
В ходе процесса очистки удаляются загрязнения, образовавшиеся в ходе производства, в том числе:
- Масло для шлифования
- Остатки полировки
- Металлические частицы
- Смазка
- Пыль
- Прочие производственные примеси
Описанное машина для очистки хирургических лезвий включает в себя как секцию очистки, так и секцию сушки в печи.
Поскольку сушка встроена в систему очистки, производителю не нужно приобретать отдельную сушильную машину.
Комплексный процесс очистки и сушки обеспечивает ряд преимуществ:
- Сокращение инвестиций в оборудование
- Меньше операций с товаром
- Снижение риска загрязнения
- Повышение непрерывности производства
- Стабильные результаты сушки
Качество очистки особенно важно перед проведением испытаний, нанесением покрытия и упаковкой, поскольку остатки масла или металлические частицы могут повлиять на внешний вид продукции, адгезию покрытия, чистоту упаковки и конечное качество.
7. Контроль качества
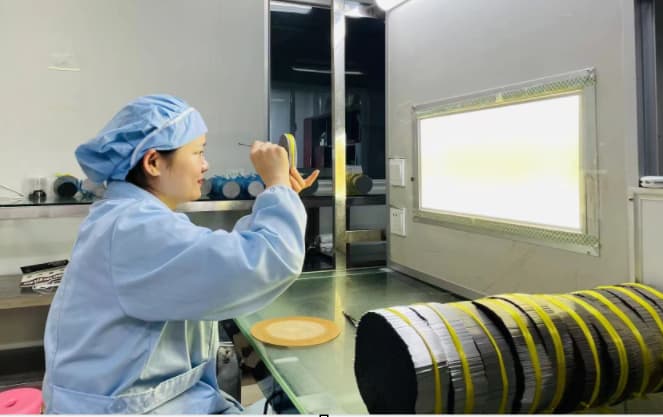
Контроль качества является важнейшим этапом в процессе производства хирургических лезвий, позволяющим гарантировать, что каждое готовое лезвие соответствует требуемым стандартам качества перед упаковкой.
В зависимости от производственных требований заказчика контроль качества может осуществляться двумя способами.
Первый метод заключается в том, что ручной визуальный осмотр, где операторы проверяют каждую лопасть на наличие дефектов, таких как неровности поверхности, неправильная форма лопасти, повреждения кромки, заусенцы или другие видимые отклонения.
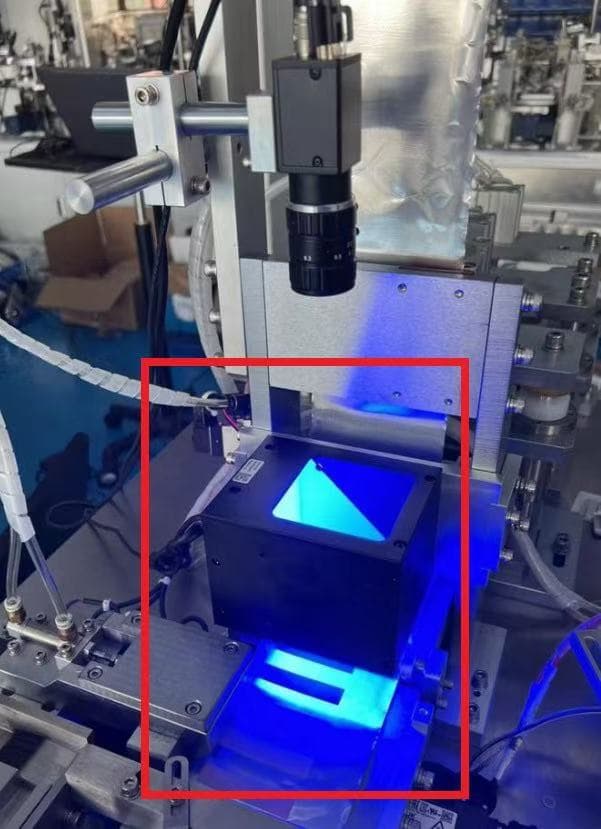
Для производителей, которым требуется более высокая степень автоматизации, Упаковочная машина может быть оснащена промышленной системой технического зрения. Перед тем как каждая лопасть будет запечатана в упаковку, камера автоматически проверяет ключевые параметры, в том числе:
- Положение лезвия
- Профиль лезвия
- Передовые технологии
- Внешний вид поверхности
- Монтажный паз
- Ориентация сборки
В случае обнаружения какого-либо дефекта упаковочная машина автоматически отбраковывает бракованную лопатку перед упаковкой. Эта встроенная система контроля и отбраковки позволяет Онлайн-проверка 100%, предотвращает попадание бракованной продукции в партию готовой продукции и сокращает затраты на ручной контроль.
Благодаря интеграции автоматизированного визуального контроля в процесс упаковки производители могут повысить эффективность производства, обеспечить стабильность качества продукции и достичь более высокого уровня контроля качества, сохраняя при этом непрерывность производственного процесса.
8. Упаковка
Заключительным этапом производства является упаковка хирургических лезвий.
Как правило, лезвия упаковываются в отдельные герметичные упаковки для защиты от загрязнения и механических повреждений во время хранения, транспортировки, стерилизации и использования.
Процесс упаковки может включать:
- Автоматическая подача лезвий
- Подача упаковочных материалов
- Положение лезвия
- Печать информации о партии
- Формирование упаковки
- Герметизация
- Резка
- Вывод готовой упаковки
Упаковочная машина должна обеспечивать стабильное положение лезвия и постоянное качество запечатывания. Упаковка, как правило, осуществляется в контролируемой чистой среде в соответствии с требованиями производителя к качеству и нормативными требованиями.
Почему производство хирургических лезвий — сложный процесс?
Производство хирургических лезвий — это не просто процесс штамповки и заточки. Каждый этап производства влияет на следующий этап.
Например, неточное штамповка может привести к неправильному расположению шлифовальных зон. Нестабильная термообработка может привести к неравномерной твердости. Неправильная шлифовка может изменить угол наклона лезвия, а недостаточная очистка — повлиять на качество покрытия или упаковки.
Поэтому надежная линия по производству хирургических лезвий должна обеспечивать постоянный контроль над следующими параметрами:
- Качество сырья
- Точность штамповки
- Температура термической обработки
- Условия охлаждения
- Угол заточки
- Острота лезвия
- Чистота поверхности
- Стандарты проверки
- Целостность упаковки
Сочетание надёжного оборудования с правильными технологическими параметрами и контролем качества помогает производителям обеспечить стабильность производства и неизменно высокое качество хирургических лезвий.
Заключение
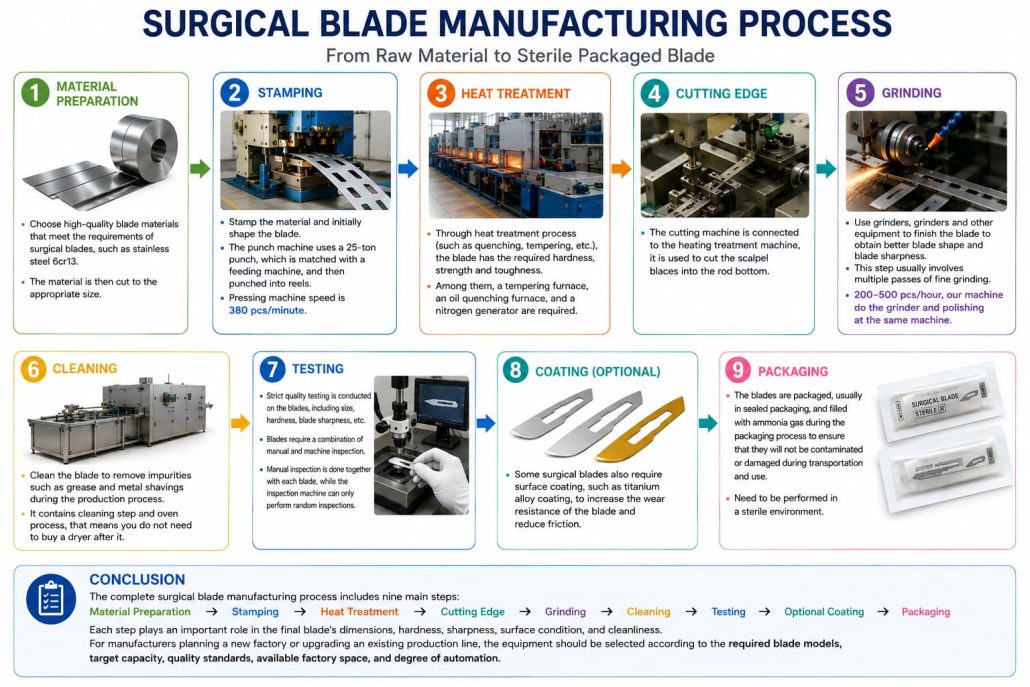
Полный текст процесс производства хирургических лезвий включает в себя девять основных этапов:
Подготовка материала → Штамповка → Термическая обработка → Формирование режущей кромки → Шлифование → Очистка → Контроль качества → Дополнительное нанесение покрытия (по желанию) → Упаковка
Каждый этап играет важную роль в определении габаритных размеров, твердости, остроты, состояния поверхности и чистоты готового лезвия.
Производителям, планирующим строительство нового завода или модернизацию существующей производственной линии, следует подбирать оборудование с учетом требуемых моделей лопастей, целевой производственной мощности, стандартов качества, имеющихся производственных площадей и степени автоматизации.
Машина для автоматической сборки хирургических лезвий и рукояток
Помимо оборудования для производства хирургических лезвий, наша компания также предлагает Машина для автоматической сборки хирургических лезвий и рукояток. Станок можно настроить для рукояток разных размеров и длины, что позволяет изготавливать различные модели хирургических скальпелей на одном и том же оборудовании.
В процессе производства система автоматической подачи транспортирует рукоятки скальпелей в прецизионные зажимные приспособления. Затем хирургические лезвия захватываются и устанавливаются на рукоятки. Машина сжимает лезвие и рукоятку под контролируемым давлением для обеспечения надежного соединения.
После прессования система видеоконтроля проверяет правильность высоты прессования и соответствие прессованного профиля требуемой форме. Изделия с неправильной высотой сборки или внешним видом могут быть выявлены автоматически.
Затем машина подает пластиковые защитные чехлы на станцию сборки. В каждый пластиковый чехол вкладывается антикоррозионная бумага, после чего чехол соединяется с готовым хирургическим скальпелем. В ходе второго камерного контроля проверяется, что лезвие, рукоятка, антикоррозионная бумага и защитный чехол собраны в правильном положении.
В заключение роботизированная система погрузки перемещает готовые хирургические скальпели в контейнер, указанный заказчиком.
Полный процесс сборки включает в себя:
Подача рукояток → Захват лезвий → Сжатие лезвий и рукояток → Первый визуальный контроль → Подача защитных чехлов → Вставка антикоррозионной бумаги → Сборка чехлов и скальпелей → Заключительный визуальный контроль → Роботизированный сбор
Данное автоматизированное решение позволяет сократить объем ручной работы, повысить стабильность сборки и обеспечить надежный контроль качества при производстве хирургических скальпелей с рукоятками различных размеров и длины.
