
Как изготавливаются хирургические иглы для наложения швов? Полное руководство по процессу производства игл для наложения швов
Хирургические иглы для наложения швов относятся к числу наиболее важных инструментов, используемых в современной хирургии. Будь то общая хирургия, сердечно-сосудистые операции, офтальмология, ортопедия, пластическая хирургия или микрохирургия — каждая игла для наложения швов должна обладать исключительной прочностью, точностью размеров и высокой проникающей способностью.
В отличие от обычных металлических изделий, хирургические иглы должны соответствовать чрезвычайно высоким медицинским стандартам. Даже незначительные отклонения в геометрии кончика, расположении отверстия, твердости или качестве поверхности могут повлиять на удобство работы хирурга и общий успех операции.
Поэтому производство высококачественных хирургических игл требует тщательно контролируемого технологического процесса. От выбора подходящего материала из нержавеющей стали до термообработки, полировки, сверления, формовки и окончательной обработки поверхности — каждый этап производства влияет на эксплуатационные характеристики готового изделия.
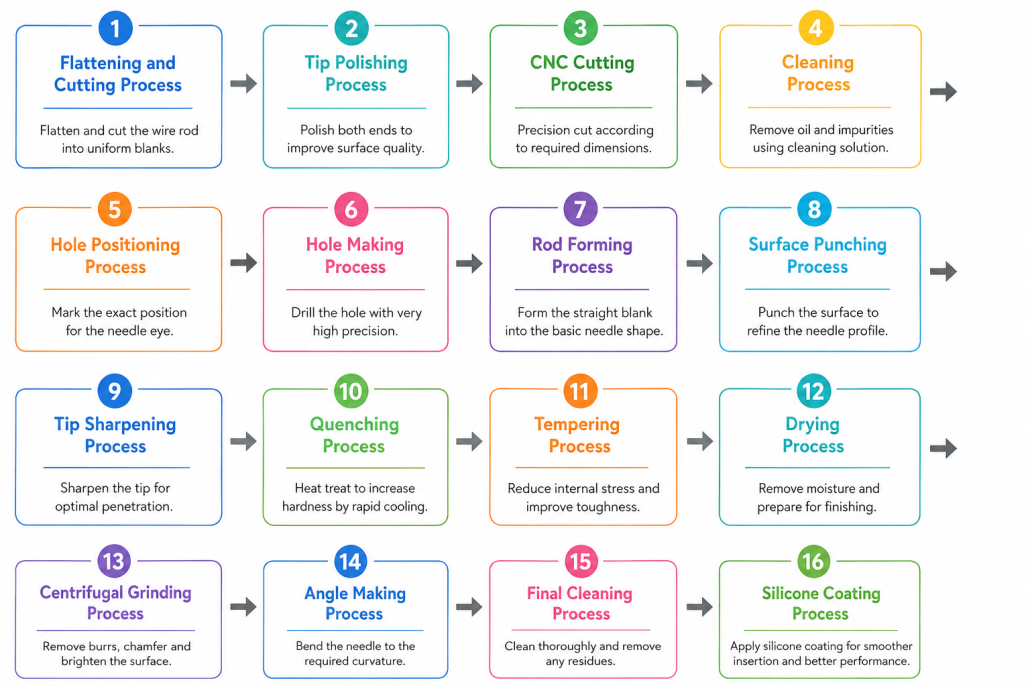
В этой статье представлено полное Процесс изготовления хирургических игл, в соответствии с реальной технологической последовательностью, применяемой на современном заводе по производству хирургических игл.
Почему производство хирургических игл для наложения швов представляет такую сложность?
Несмотря на то что хирургические иглы для наложения швов имеют небольшие размеры, их производство относится к числу самых сложных в медицинской промышленности.
Каждая игла должна одновременно соответствовать нескольким важнейшим требованиям:
- Высокая механическая прочность
- Превосходные показатели проникновения
- Стабильная эластичность
- Стабильная твердость
- Гладкая поверхность
- Точное позиционирование отверстий
- Надежная стабильность размеров
В отличие от обычных промышленных игл, хирургические иглы для наложения швов должны проходить через ткани человека с минимальным сопротивлением, сохраняя при этом достаточную прочность, чтобы не погнуться и не сломаться во время операции.
Чтобы обеспечить эти характеристики, производители должны тщательно контролировать каждый этап производства — от выбора сырья до окончательной очистки.

Выбор сырья
Процесс производства начинается с выбора подходящей нержавеющей стали.
Поскольку хирургические иглы относятся к категории медицинских изделий, сырье для их изготовления должно обладать превосходной коррозионной стойкостью, механической прочностью и технологической стабильностью.
В зависимости от технологического процесса производители обычно используют:
- Нержавеющая сталь SS420J2 произведено в Корее
- Нержавеющая сталь марки 302
- нержавеющая сталь марки 304 произведено в Индии (уже прошло термообработку)
Эти материалы обладают сочетанием твердости, вязкости и коррозионной стойкости, необходимым для производства хирургических игл.
Нержавеющая сталь обычно поставляется в виде непрерывных рулонов. Перед запуском в производство материал проходит проверку на соответствие требуемым техническим условиям для изготовления медицинских изделий.
Выбор высококачественного сырья является основой производства надёжных хирургических игл, поскольку от стабильности свойств нержавеющей стали зависит каждый последующий этап производственного процесса.
Шаг 1 — Распрямление и раскрой
После того как рулоны из нержавеющей стали поступают на завод, их нельзя сразу использовать в производстве.
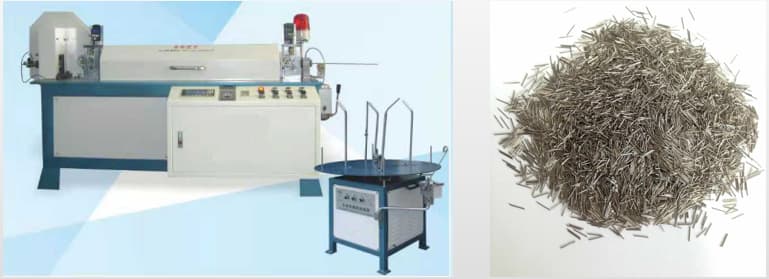
Катушки сначала должны пройти через Машина для сплющивания и резки.
В ходе этого процесса станок распрямляет рулонную полосу из нержавеющей стали и разрезает её на отдельные отрезки в соответствии с требуемой длиной иглы.
Точное выравнивание имеет решающее значение, поскольку даже незначительная деформация материала может повлиять на точность последующих этапов обработки.
Длина реза регулируется автоматически, чтобы обеспечить стабильность размеров каждой заготовки перед переходом к следующему этапу производства.
Стандартная производственная мощность одного станка составляет примерно:
7 500 штук в час
Этот высокоскоростной процесс обеспечивает стабильную производительность при сохранении стабильности размеров на протяжении всего массового производства.
Шаг 2 — Полировка наконечника
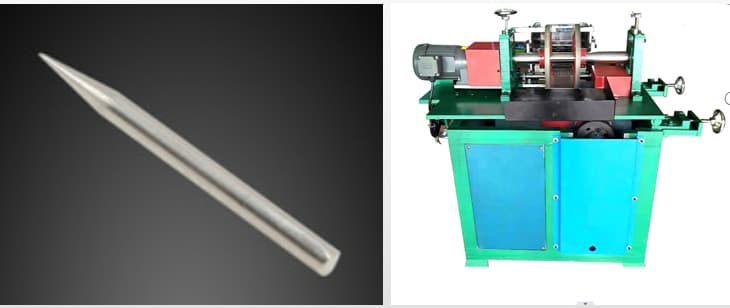
После резки каждая заготовка иглы поступает в Машина для полировки наконечников.
В ходе этого процесса полируются оба конца заготовки иглы, чтобы подготовить материал к последующим операциям механической обработки.
Постоянная полировка улучшает качество поверхности и способствует обеспечению более стабильного технологического процесса на последующих этапах производства.
В соответствии с технологическим процессом для выполнения этой операции требуются опытные операторы, поскольку качество полировки напрямую влияет на внешний вид и однородность готовой хирургической иглы.
При крупносерийном производстве производители, как правило, задействуют несколько полировальных машин одновременно.
Типичная производственная мощность:
200 000 штук в день (10-часовой рабочий день)
Обычно:
- Один оператор может управлять 1–2 машины
- Для одного размера иглы обычно требуется один специализированный компьютер
- На заводе, как правило, устанавливают 3–5 полировальных машин для обеспечения непрерывного производства
Правильная полировка наконечников способствует повышению стабильности производства и служит подготовкой заготовок игл к прецизионной механической обработке.
Этап 3 — Резка с ЧПУ
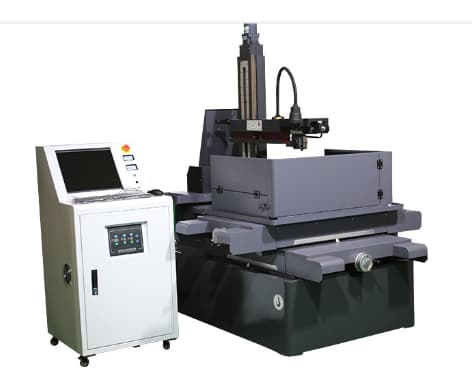
После полировки заготовки игл поступают в Станок для резки с ЧПУ.
Станок с ЧПУ точно разрезает обрабатываемый материал на две отдельные заготовки для игл в соответствии с требуемыми размерами.
Поскольку хирургические иглы требуют чрезвычайно высокой точности размеров, управление с ЧПУ обеспечивает стабильную повторяемость на протяжении всего непрерывного производственного процесса.
Типичная производственная мощность:
1 000 штук в час
Точная резка с ЧПУ гарантирует, что каждая заготовка иглы сохраняет одинаковую длину перед поступлением на последующие этапы очистки и пробивания отверстий.
Шаг 4 — Очистка игл
После резки с ЧПУ заготовки игл подвергаются очистке.
Цель данной процедуры очистки — удалить остатки обработки, масло и загрязнения, оставшиеся на поверхности иглы.
В соответствии с технологическим процессом, метилпропилкетон используется для очистки поверхности игл.
Эффективная очистка способствует удалению производственных загрязнений перед продолжением прецизионной обработки, что повышает стабильность процесса при последующих операциях по позиционированию отверстий и сверлению.
Поддержание чистоты поверхности имеет особое значение, поскольку загрязнения могут повлиять на точность обработки или ухудшить конечное качество поверхности хирургической иглы.
Шаг 5 — Расположите отверстие в иглах
После очистки заготовки игл поступают на Процесс позиционирования отверстий.
Перед просверливанием ушка иглы необходимо сначала определить правильное положение отверстия. Этот этап позволяет обозначить ориентир на игле, что гарантирует точность и стабильность последующего процесса просверливания отверстия.
Поскольку ушко иглы является одной из наиболее важных характеристик хирургической шовной иглы, точность его расположения напрямую влияет на качество готового изделия. В случае неточного расположения просверленное отверстие может оказаться смещенным относительно центра, что может повлиять на прочность иглы, ее внешний вид и способность надежно удерживать шовный материал.
Позиционирующий станок предназначен для создания точной контрольной точки перед тем, как просверлить отверстие на большую глубину в заготовке иглы из нержавеющей стали.
Типичная скорость производства:
15–20 штук в минуту
Стабильное позиционирование способствует повышению точности обработки и одновременно снижает вероятность появления бракованной продукции на последующем этапе сверления.
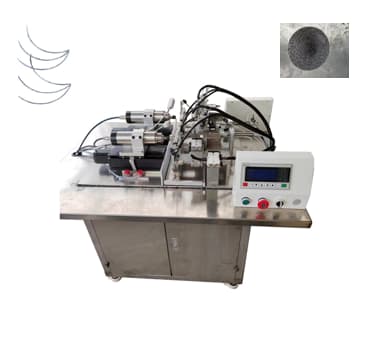
Шаг 6 — Проделывание отверстия в иголках
После создания ориентирной точки игла входит в Машина для изготовления отверстий.
Данный станок просверливает ушко хирургической иглы в соответствии с требуемыми размерами. Диаметр отверстия, глубина и параметры обработки могут регулироваться с учетом различных размеров игл и технических характеристик продукции.
Поскольку для различных хирургических игл требуются нити разного диаметра, размеры отверстия необходимо точно контролировать, чтобы обеспечить надежное закрепление нити без снижения механической прочности иглы.
Высокая точность обработки также сводит к минимуму образование заусенцев и обеспечивает гладкую поверхность отверстия, что способствует повышению стабильности последующих этапов производства.
Типичная скорость производства:
10–14 штук в минуту
Регулируя настройки инструментов и станка, производители могут изготавливать хирургические иглы самых разных типоразмеров на одном и том же станке.
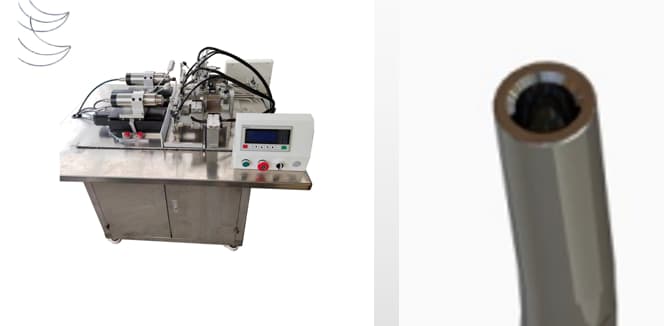
Шаг 7 — Машина для формовки прутьев
После завершения просверливания отверстия заготовка иглы поступает в Машина для формовки прутьев.
В ходе этого процесса формируется профиль режущей кромки, изображенный на чертеже изделия. В зависимости от конструкции иглы в ходе операции формовки создается геометрия, необходимая для последующего процесса заточки.
Точность формовки имеет большое значение, поскольку она определяет однородность корпуса иглы до изготовления режущего наконечника.
Станок способен обрабатывать детали с различными характеристиками игл путем замены соответствующих инструментов.
Типичная скорость производства:
18–23 штуки в минуту
Стабильный процесс формовки гарантирует, что каждая хирургическая игла имеет одинаковые размеры, и обеспечивает надёжную основу для последующих этапов производства.
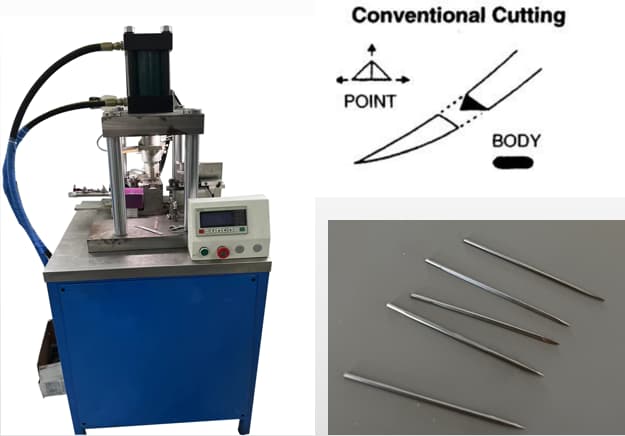
Шаг 8 — Управление перфорационной машиной: нажмите на поверхность
После формирования стержня хирургическая игла вводится в Штамповочный станок.
В ходе этого процесса поверхность иглы формуется в соответствии с конструкцией изделия.
Операция штамповки позволяет придать поверхности требуемую форму перед тем, как игла поступает на этап заточки кончика. Точное штамповка также способствует обеспечению стабильности размеров на протяжении всего серийного производства.
Типичная скорость производства:
80–100 штук в минуту
Поскольку эта операция выполняется автоматически, штамповочный станок обеспечивает стабильную производительность при сохранении стабильного качества продукции.
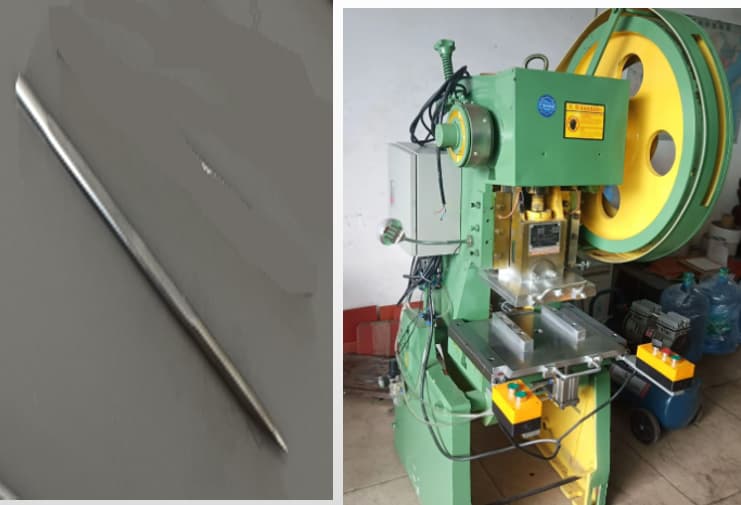
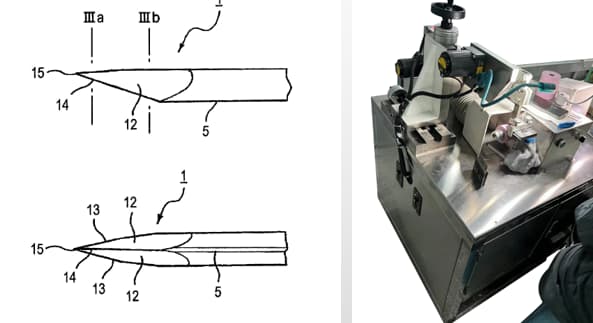
Шаг 9 — Машина для заточки наконечников
Следующим этапом производства является Заточка наконечников.
Сайт Машина для заточки наконечников формирует окончательную форму кончика иглы в соответствии с требуемой конструкцией иглы.
Острота хирургической иглы напрямую влияет на проникновение в ткани во время операции. Поэтому данный процесс требует высокой точности обработки и стабильного контроля технологического процесса для обеспечения неизменной геометрии кончика.
Затовочный станок обрабатывает каждую иглу в соответствии с заданными размерами, обеспечивая однородное качество кончиков, пригодных для использования в медицинских целях.
Типичная производственная мощность:
7 500 штук в час
После заточки хирургическая игла приобрела окончательную форму проникающего наконечника и готова к последующим процессам термообработки, которые позволяют ещё больше улучшить её механические свойства.
Шаг 10 — Закалка
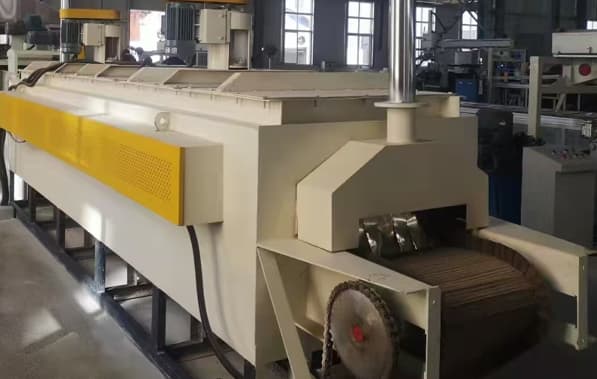
После заточки кончика иглы хирургические иглы поступают в Машина для закалки.
Закалка — один из важнейших процессов термической обработки при производстве хирургических игл. Её основная цель — повысить твёрдость нержавеющей стали, что позволяет игле сохранять достаточную прочность и износостойкость во время хирургических операций.
В соответствии с технологическим процессом закалочная машина работает с добавлением спирт и кислород в процессе термической обработки. В тщательно контролируемых условиях иголки быстро нагреваются, а затем охлаждаются для получения требуемой металлургической структуры.
Производительность машины для закалки составляет примерно:
1 000 000 штук в день
Стабильная закалка гарантирует, что каждая хирургическая игла приобретает одинаковую твердость перед переходом к процессу отпуски.
Шаг 11 — Закалка
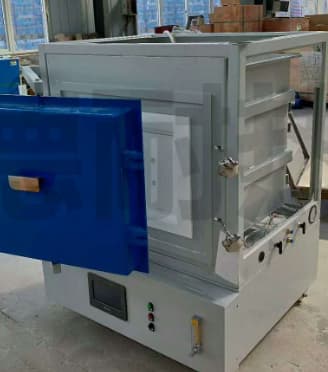
Сразу после закалки иглы перемещаются в Машина для закалки.
Хотя закалка значительно повышает твердость, она также делает иглы более хрупкими. Поэтому для повышения вязкости при сохранении необходимой твердости требуется отпуск.
В процессе отпуски иглы нагреваются в контролируемых условиях для снятия внутренних напряжений, возникших при закалке. Этот процесс позволяет улучшить соотношение между твердостью и гибкостью, снижая риск поломки при использовании в хирургических целях.
Правильная закалка имеет решающее значение, поскольку хирургическая игла должна обладать достаточной прочностью, чтобы проникать в ткани, и при этом оставаться достаточно вязкой, чтобы не подвергаться растрескиванию или излому.
После закалки иглы приобретают механические свойства, необходимые для последующих операций отделки.
Шаг 12 — Сушка
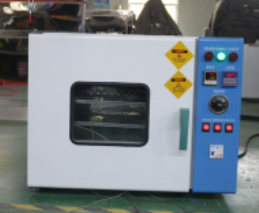
После термообработки иглы поступают в Сушилка.
В процессе сушки удаляется влага, оставшаяся на поверхности иглы после предыдущих этапов производства.
Перед тем как иглы поступят на механическую обработку, очень важно, чтобы их поверхность была полностью сухой. Удаление остаточной влаги также способствует поддержанию чистоты производственной среды и подготавливает иглы к следующему этапу производства.
Процесс сушки прост, но имеет решающее значение для обеспечения стабильности последующих этапов производства.
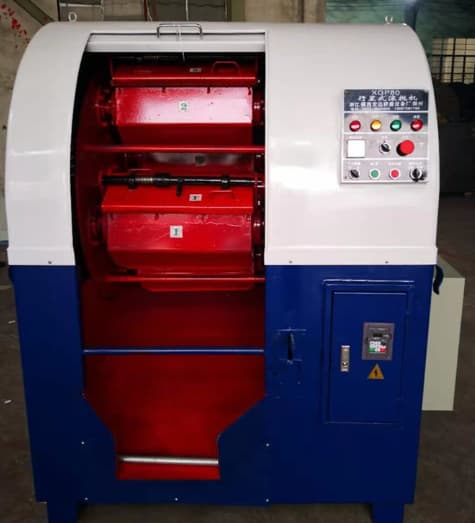
Шаг 13 — Центробежное измельчение
После высыхания иголки поступают в Центробежная дробилка.
Данная машина используется для:
- Осветление
- Снятие фаски
- Удаление заусенцев
В процессе центробежного шлифования поверхность иглы обрабатывается с целью удаления мелких заусенцев и улучшения общего качества поверхности.
Кроме того, данный процесс улучшает внешний вид хирургической иглы, придавая ей более блестящую и гладкую поверхность, а также устраняя острые кромки, которые могут оставаться после предыдущих операций механической обработки.
Равномерная обработка поверхности способствует обеспечению стабильного качества продукции и подготавливает иглы к последующему процессу придания угла наклона.
Шаг 14 — Формирование угла
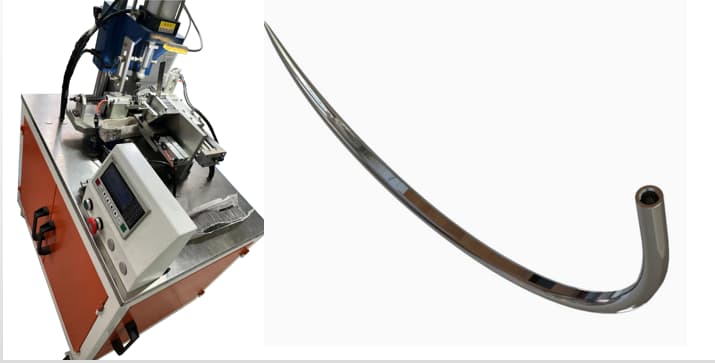
Затем готовые заготовки для игл перемещаются на Машина для изготовления уголков.
Этот станок придает прямой игле нужную изогнутую форму в соответствии с техническими требованиями к изделию.
Для различных хирургических процедур требуются иглы с разной кривизной: прямые иглы, иглы с кривизной 1/4 круга, 3/8 круга, 1/2 круга или другие специализированные конструкции. Станок для изготовления игл с заданным углом кривизны обеспечивает формирование необходимой геометрии, сохраняя стабильность размеров на протяжении всего производственного процесса.
Типичная скорость производства:
15–22 штуки в минуту
Точная формовка под углом гарантирует, что каждая игла приобретет требуемую форму до окончательной очистки.
Шаг 15 — Чистка стиральной машины и духовки
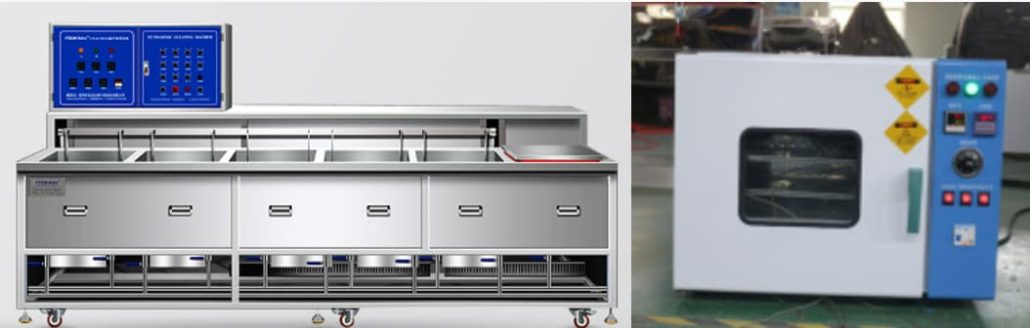
Прежде чем иглы можно будет соединить с нитками и упаковать, их необходимо подвергнуть окончательной очистке.
Сайт Мойка и духовка Тщательно очистите поверхность иглы, чтобы удалить все остатки загрязнений, образовавшиеся в ходе предыдущих производственных операций.
После очистки иглы сушат во встроенной печи, чтобы обеспечить чистоту и сухость поверхности перед следующим этапом обработки.
Чистая поверхность иглы имеет решающее значение для обеспечения качества продукции до нанизывания нити и упаковки.
Шаг 16 — Добавьте силиконовое масло
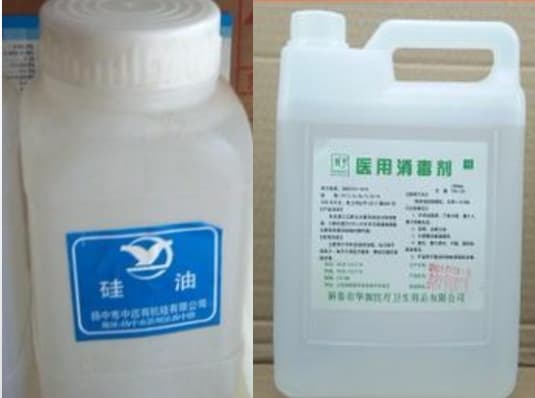
Последним этапом производства является Силиконовое покрытие.
На поверхность хирургических игл наносится тонкий слой силиконового масла.
Силиконовое покрытие способствует снижению трения при проникновении в ткани и облегчает введение иглы во время хирургических процедур.
Равномерное нанесение силикона также способствует стабильным эксплуатационным характеристикам изделия и повышает общее удобство использования для хирургов.
После нанесения силиконового покрытия хирургические иглы готовы к установке нитей и окончательной упаковке.
Заключение
Полный текст Процесс производства хирургических игл для наложения швов состоит из следующих шестнадцати этапов производства:
- Выбор материала
- Раскатка и резка
- Полировка наконечника
- Резка с ЧПУ
- Чистка игл
- Расположите отверстие в иглах
- Проделывание отверстия в иголках
- Формирование стержня
- Ударный станок: нажмите на поверхность
- Машина для заточки наконечников
- Закалка
- Закалка
- Сушилка
- Центробежная дробилка
- Изготовление угольников
- Мойка и духовка
- Добавить силиконовое масло
Каждый этап играет важную роль в производстве высококачественных хирургических игл, отличающихся превосходной точностью размеров, механической прочностью, качеством поверхности и проникающей способностью.
Обеспечивая строгий контроль качества на всех этапах производства, производители могут стабильно выпускать хирургические иглы, отвечающие высоким требованиям современной медицины.
Комплексное решение для производства хирургических игл
Помимо поставки отдельных машин, Changzhou Hotlink Electronics Co., Ltd. предлагает комплексные решения по созданию предприятия по производству хирургических игл для наложения швов.
Наше комплексное решение включает:
- Оборудование для производства хирургических игл
- Сырье, в том числе ленты из нержавеющей стали
- Упаковочные материалы
- Решения в области очистки и водоподготовки
- Техническое обучение
- Сопровождение производственного процесса
- Планирование производственных мощностей и интеграция оборудования
Независимо от того, расширяете ли вы существующую производственную линию или строите новый завод по производству хирургических игл, мы можем предложить индивидуальные производственные решения с учетом ваших производственных мощностей и требований к продукции.