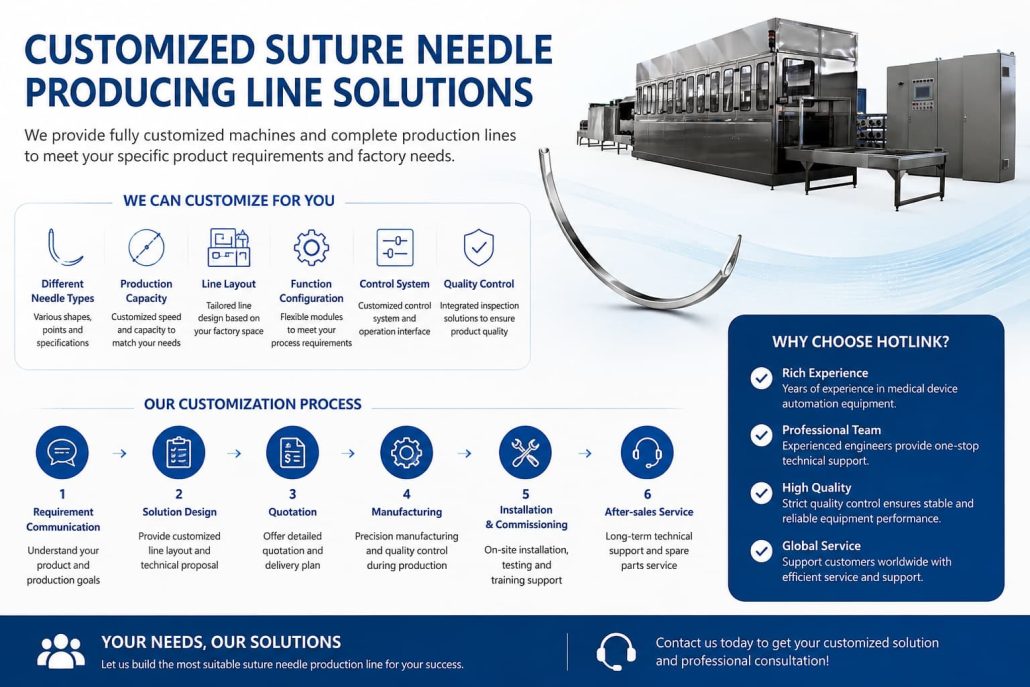
Полное руководство по производству хирургических игл для наложения швов: технологический процесс, оборудование, материалы, контроль качества и решения по созданию заводов «под ключ»
Введение
Хирургические иглы для наложения швов относятся к числу наиболее важных медицинских изделий, используемых в современном здравоохранении. Ежедневно при проведении миллионов хирургических операций используются высококачественные иглы для ушивания ран, соединения тканей, восстановления кровеносных сосудов и содействия заживлению. Будь то сердечно-сосудистая хирургия, ортопедические операции, пластическая хирургия, офтальмология, микрохирургия или общая хирургия — качество хирургической иглы напрямую влияет на точность операции, степень травмирования тканей и восстановление пациента.
Хотя хирургическая игла на первый взгляд кажется простым изделием, её производство представляет собой чрезвычайно сложный инженерный процесс. Каждая игла должна соответствовать строгим требованиям к точности размеров, механической прочности, проникающей способности, коррозионной стойкости и гладкости поверхности. Даже микроскопические отклонения в геометрии иглы, расположении отверстия, остроте кончика или термообработке могут существенно повлиять на эффективность хирургического вмешательства.
В отличие от обычных промышленных изделий из металла, хирургические иглы для наложения швов должны соответствовать строгим стандартам производства медицинской продукции. Производители обязаны обеспечивать исключительную стабильность качества на всех этапах массового производства, гарантируя при этом, что каждая игла будет работать одинаково в операционной.
По мере того как мировой спрос на малоинвазивную хирургию и современное медицинское оборудование продолжает расти, производители всё чаще инвестируют в технологии автоматизированного производства с целью повышения эффективности, сокращения затрат на рабочую силу и обеспечения более высокого уровня стабильности качества продукции.
В этом подробном руководстве подробно объясняется весь Процесс производства хирургических игл для наложения швов, знакомит с основным производственным оборудованием, используемым на современных заводах, рассматривает вопросы контроля качества на всех этапах производства и анализирует, как автоматизированные производственные линии преобразуют отрасль производства медицинского оборудования.
Независимо от того, планируете ли вы построить новый завод по производству хирургических игл, модернизировать существующую производственную линию или просто хотите глубже понять, как изготавливаются хирургические иглы, данное руководство содержит полный обзор всего производственного процесса.
Что такое хирургическая игла для наложения швов?
Хирургическая игла для наложения швов — это прецизионный медицинский инструмент, предназначенный для прохождения хирургических нитей через биологические ткани с минимальной травматизацией. В отличие от обычных швейных игл, хирургические иглы разработаны специально для медицинского применения, что требует от них исключительных механических характеристик, точности размеров и биосовместимости.
Типичная хирургическая игла состоит из трёх основных частей:
Вышивка крестиком
Кончик иглы — это первая часть, которая проникает в ткани. Для конкретных хирургических целей разрабатываются различные конструкции кончиков игл. Геометрия кончика иглы определяет эффективность проникновения, степень повреждения тканей и характеристики управления инструментом во время операции.
Корпус иглы
Корпус иглы обеспечивает прочность конструкции, необходимую для выдерживания изгибающих нагрузок во время хирургического вмешательства. Её диаметр, кривизна, гибкость и качество поверхности — все эти факторы влияют на то, насколько легко хирургу манипулировать иглой.
Ушко иглы или концевая часть
В зависимости от конструкции иглы её задний конец либо имеет точно обработанное отверстие для крепления нити, либо изготавливается в виде иглы без ушка (обжатой), предназначенной для постоянного крепления нити. Точная обработка этой части имеет решающее значение, поскольку напрямую влияет на прочность удержания нити и общую надёжность изделия.
Поскольку каждая часть иглы выполняет свою конкретную функцию, производители должны тщательно контролировать каждый этап механической обработки на всех этапах производства.

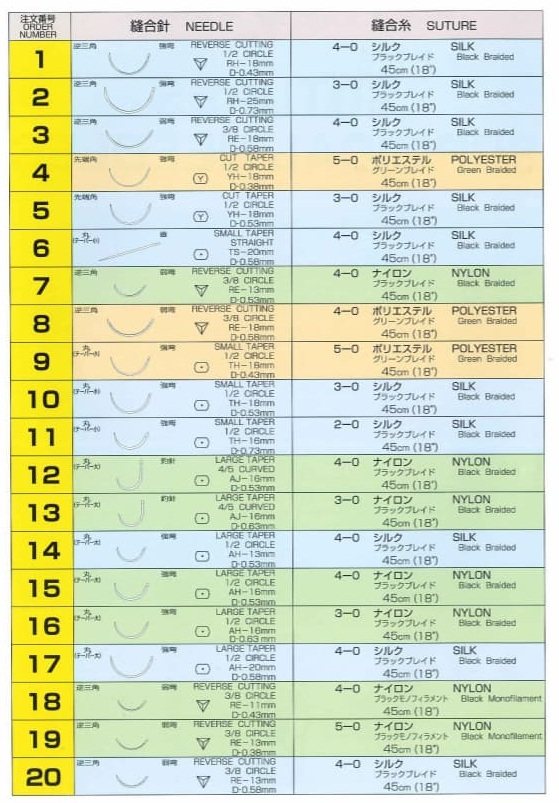
Типы хирургических игл для наложения швов
Современная хирургия требует использования игл самых разных конфигураций. Различные хирургические специальности предъявляют разные требования к характеристикам проникновения, кривизне и размерам игл.
К числу наиболее распространенных типов хирургических игл относятся:
Прямая игла
Прямые иглы обычно используются в тех случаях, когда к тканям обеспечен легкий доступ и их можно манипулировать напрямую. Их часто применяют при ушивании ран и при проведении некоторых стоматологических процедур.
Игла в форме четверти круга
Игла в форме 1/4 круга имеет относительно небольшую кривизну и обычно используется для офтальмологических процедур и микрохирургии, где крайне важен точный контроль.
Игла «Три восьмых круга»
Игла с сечением 3/8 круга является одной из наиболее широко используемых хирургических игл во всем мире. Она обеспечивает превосходный баланс между доступностью и маневренностью, благодаря чему подходит для общей хирургии, пластической хирургии, хирургии желудочно-кишечного тракта и множества других процедур.
Игла в форме полукруга
Игла в форме полукруга имеет более выраженную кривизну, что позволяет хирургам эффективно работать в ограниченном операционном пространстве. Она широко применяется в абдоминальной, торакальной, урологической и гинекологической хирургии.
Игла «пять восьмых круга»
Игла с радиусом кривизны 5/8 предназначена для операций, проводимых в условиях крайне ограниченного операционного поля. Благодаря более сильной кривизне хирурги могут манипулировать иглой в местах с ограниченным доступом.
Каждая геометрия иглы требует использования высокоточного формовочного оборудования на этапе производства. Даже незначительные отклонения в кривизне могут повлиять на эффективность хирургического вмешательства и удобство использования.
Почему производство хирургических игл для наложения швов представляет такую сложность?
Несмотря на то что хирургические иглы представляют собой небольшие детали, они относятся к числу наиболее сложных с технической точки зрения изделий в сфере производства медицинского оборудования.
На каждом этапе производства необходимо обеспечить исключительно высокий уровень точности, поскольку требуется одновременный контроль нескольких показателей качества.
Точность размеров
Диаметр, длина, кривизна и положение отверстия каждой иглы должны оставаться максимально стабильными на протяжении всего процесса массового производства.
Незначительные отклонения в размерах могут повлиять на баланс иглы, глубину проникновения в ткани или совместимость с хирургическими нитями.
Поэтому современное производственное оборудование опирается на высокоточные инструменты и стабильные производственные процессы, что позволяет обеспечить стабильную точность размеров.
Острота наконечника
Диаметр иглы определяет, насколько легко она проникает в ткани.
Правильно изготовленный наконечник снижает усилие введения и сводит к минимуму травмирование тканей.
Если геометрия наконечника варьируется от партии к партии, хирурги могут сразу заметить различия в характеристиках проникновения при клиническом применении.
Поэтому поддержание постоянной остроты режущей кромки становится одной из важнейших задач на всех этапах производства.
Термическая обработка
Одной из самых сложных инженерных задач является достижение баланса между твердостью и вязкостью.
Если игла слишком твердая, она становится хрупкой и может сломаться во время операции.
Если он слишком мягкий, он может погнуться при проникновении в ткани.
Поэтому процесс термообработки — включая закалку и отпуск — необходимо тщательно контролировать для получения требуемых механических свойств.
Точность отверстия
Для хирургических игл с ушком отверстие является одним из наиболее важных элементов.
Его диаметр, глубина и положение напрямую влияют на то, насколько надежно удерживается шов.
Некачественно обработанное отверстие может привести к ослаблению иглы или снижению надежности крепления шовного материала.
В связи с этим производители уделяют значительное внимание процессам точного позиционирования и сверления отверстий.
Отделка поверхности
Качество поверхности играет важную роль в эффективности хирургического вмешательства.
Гладкая поверхность иглы снижает трение при проникновении в ткани и способствует улучшению управляемости.
На всех этапах производства применяются различные процессы отделки для улучшения качества поверхности, удаления заусенцев и повышения стабильности качества продукции.
Стабильность производства
Современные производители медицинского оборудования зачастую выпускают сотни тысяч — а то и миллионы — хирургических игл каждый день.
Для обеспечения одинакового качества при столь больших объемах производства требуются передовые средства автоматизации, высокоточный инструмент, стандартизированный контроль производственных процессов и строгий контроль качества.
Однородность качества достигается не за счет отдельного станка, а благодаря скоординированной работе всех производственных процессов на всей производственной линии.
Выбор сырья: основа высокого качества хирургических игл
Производство любой высококачественной хирургической иглы для наложения швов начинается с тщательного отбора сырья. Несмотря на небольшие размеры хирургической иглы, её эксплуатационные характеристики в значительной степени зависят от механических свойств нержавеющей стали, используемой при её изготовлении.
Нержавеющая сталь медицинского назначения должна обладать оптимальным соотношением твердости, вязкости, коррозионной стойкости и технологичности. Эти характеристики гарантируют, что готовая игла сможет плавно проникать в ткани, сохраняя при этом достаточную прочность, чтобы не подвергаться изгибу или поломке во время хирургического вмешательства.
В зависимости от технологического процесса к числу широко используемых видов сырья относятся:
Нержавеющая сталь SS420J2 (Корея)
Нержавеющая сталь SS (Япония)
Нержавеющая сталь SS304/302 (Индия, прошедшая термообработку)
Каждый материал обладает различными характеристиками в зависимости от предполагаемой конструкции иглы и технологического процесса производства. Выбор стабильного и однородного сырья — это первый шаг на пути к производству хирургических игл, отвечающих высоким требованиям медицинской отрасли.
Перед началом производства поступающие материалы из нержавеющей стали проходят проверку на соответствие размерам, состояние поверхности и однородность материала. Только сертифицированные материалы поступают на производственную линию.
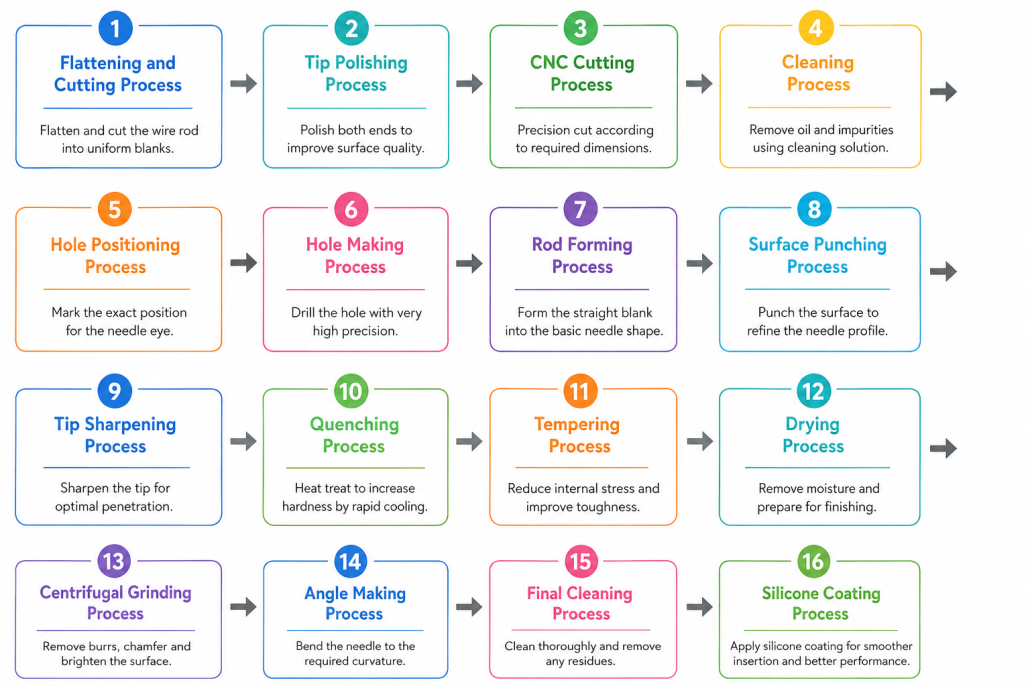
Полный технологический процесс производства хирургических игл для наложения швов
Современное производство хирургических игл состоит из ряда операций точного машиностроения. Каждая операция подготавливает заготовку к следующему этапу, постепенно превращая нержавеющую сталь в готовую хирургическую иглу с требуемой геометрией, механическими свойствами и качеством поверхности.
Приведенная ниже последовательность производственных операций отражает фактический производственный процесс, применяемый на заводе по производству хирургических игл для наложения швов.
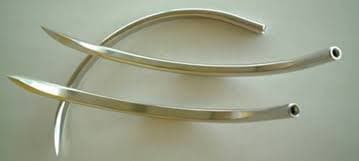
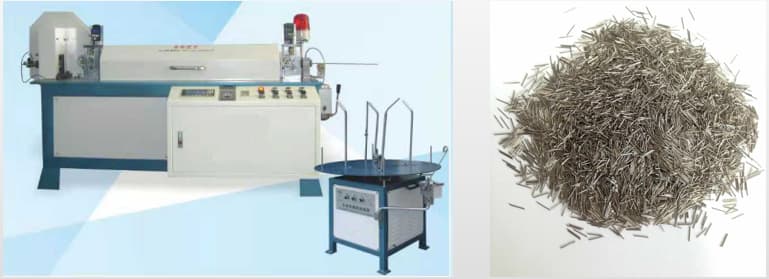
Этап 1 — Процесс разравнивания и резки
Процесс производства начинается с Раскатка и резка.
Необработанная нержавеющая сталь поставляется в рулонах. Перед началом дальнейшей обработки материал необходимо выпрямить и разрезать на отдельные заготовки.
Сайт Машина для сплющивания и резки непрерывно подает полосу из нержавеющей стали через систему прецизионной правки, устраняя любую кривизну, возникшую при намотке в рулон. После полного выпрямления материал автоматически разрезается на отрезки необходимой длины в соответствии с техническими характеристиками иглы.
Точное выпрямление имеет решающее значение, поскольку любая остаточная деформация может негативно повлиять на точность последующих производственных процессов, в частности на позиционирование отверстий, формовку и обработку наконечников.
Автоматическая резка также гарантирует, что каждая заготовка иглы будет иметь одинаковые размеры, что создает прочную основу для последующих этапов производства.
Основные преимущества
- Высокая стабильность резания
- Точная длина материала
- Стабильные показатели кормления
- Подходит для непрерывного массового производства
Производственные мощности
Примерно 7 500 штук в час
Шаг 2 — Процесс полировки наконечника
После резки каждая заготовка иглы поступает в Процесс полировки наконечников.
На данном этапе оба конца заготовки из нержавеющей стали подвергаются полировке с целью улучшения качества поверхности и подготовки материала к последующей прецизионной механической обработке.
Полировка устраняет мелкие поверхностные дефекты, возникшие в процессе резки, и обеспечивает более однородную поверхность. Стабильная полировка также способствует повышению стабильности обработки на последующих этапах, таких как резка с ЧПУ и обработка отверстий.
В зависимости от производственной мощности производители, как правило, задействуют одновременно несколько полировальных станков, чтобы обеспечить непрерывность производства.
Почему так важна полировка наконечника?
Хотя этот процесс и не приводит к формированию окончательной заостренной кромки, он играет важную роль в подготовке заготовки к прецизионной обработке.
Регулярная полировка способствует:
- Повышенная стабильность размеров
- Повышенная стабильность обработки
- Снижение количества дефектов поверхности
- Более высокое общее качество продукции
Производственные мощности
Примерно 200 000 штук в день (10-часовой рабочий день)
Как правило:
- Один оператор обслуживает одну или две машины.
- Как правило, одна машина предназначена для работы с иглами определённого размера.
- В зависимости от требований к производительности производственная линия может включать от трёх до пяти полировальных машин.
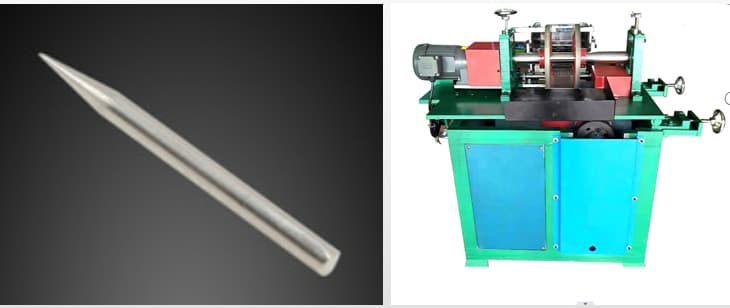
Этап 3 — Процесс резки с ЧПУ
По завершении полировки заготовки игл поступают на Процесс резки с ЧПУ.
Сайт Станок для резки с ЧПУ осуществляет прецизионную резку в соответствии с требуемыми размерами изделия. Компьютерное числовое программное управление обеспечивает превосходную повторяемость и сводит к минимуму отклонения в размерах при непрерывном производстве.
По сравнению с традиционными методами резки обработка с ЧПУ обеспечивает значительно более высокую точность и лучшую стабильность процесса, благодаря чему она особенно подходит для производства медицинского оборудования, где стабильность качества имеет решающее значение.
Каждая заготовка проходит точную механическую обработку перед переходом к следующему этапу производства.
Преимущества резки с ЧПУ
- Превосходная точность размеров
- Стабильное качество продукции
- Высокая повторяемость
- Сокращение объема ручной работы
Производственные мощности
Примерно 1 000 штук в час
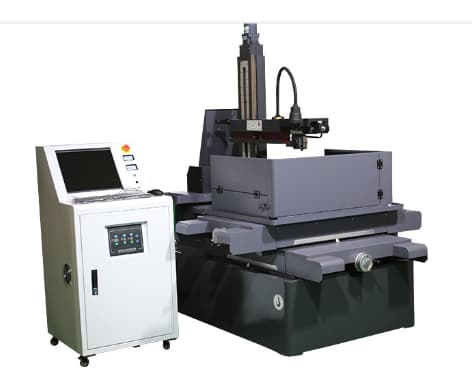
Шаг 4 — Процесс очистки
После резки с ЧПУ заготовки игл проходят Процесс очистки.
В процессе обработки на поверхности заготовки могут оставаться мелкие металлические частицы, остатки резания, смазочные материалы и загрязнения. Эти примеси необходимо удалить до начала прецизионной обработки отверстий.
В соответствии с технологическим процессом, метилпропилкетон используется во время очистки для удаления остатков обработки с поверхности иглы.
Чистая заготовка повышает стабильность последующих операций механической обработки и способствует поддержанию стабильного качества продукции на протяжении всего производственного процесса.
Правильная очистка также снижает вероятность попадания загрязнений в последующие этапы производственного процесса.
Цель уборки
- Удалить остатки обработки
- Удалите масло и загрязнения
- Повысить точность последующей механической обработки
- Подготовьте заготовку для точного позиционирования отверстия
После очистки заготовки игл готовы к переходу на один из самых ответственных этапов производства —расположение отверстий и просверливание отверстий, где точка крепления хирургического шва изготовлена с высокой точностью.
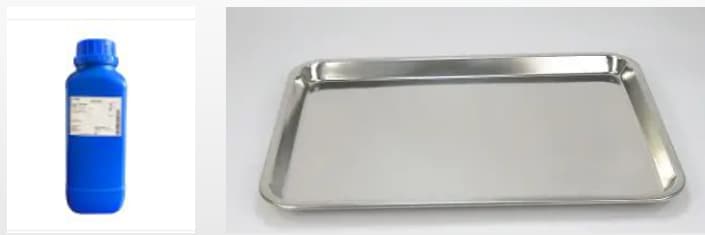
Шаг 5 — Процесс определения положения отверстий
После тщательной очистки заготовок игл они поступают на Процесс позиционирования отверстий.
Хотя ушко хирургической иглы кажется незначительным элементом, его положение является одним из наиболее важных параметров во всем процессе производства. Прежде чем приступить к сверлению отверстия, на заготовке иглы необходимо сначала обозначить точную ориентирную точку. Эта операция по позиционированию гарантирует, что каждое последующее сверление будет выполняться точно в нужном месте.
Даже незначительное отклонение в положении отверстия может снизить механическую прочность иглы, повлиять на сбалансированность готового изделия или помешать надёжному закреплению нити. По этой причине производители уделяют большое внимание обеспечению точности позиционирования на всех этапах производства.
Машина для позиционирования отверстий наносит на каждую заготовку иглы четкую позиционирующую отметку в соответствии с техническими требованиями к продукции. Стабильное позиционирование повышает повторяемость и обеспечивает надежную основу для последующей операции пробивания отверстий.
Почему важно правильное расположение отверстий?
Расположение отверстия напрямую влияет на ряд ключевых показателей качества хирургической иглы:
- Постоянное расположение ушка иглы
- Стабильная точность обработки
- Повышение стабильности качества продукции
- Снижение количества брака, вызванного смещением отверстий относительно центра
- Улучшенные характеристики крепления шва
Поскольку для каждого размера иглы предъявляются свои требования к габаритам, процесс позиционирования необходимо тщательно настраивать в соответствии с техническими характеристиками изделия.
Производственные мощности
Примерно 15–20 штук в минуту
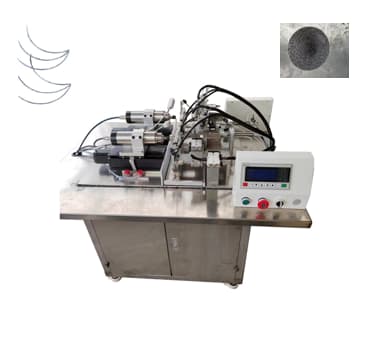
Шаг 6 — Процесс пробивания отверстий
После завершения позиционирования заготовка иглы перемещается в Процесс изготовления отверстий.
На этом этапе формируется ушко иглы путем обработки отверстия с соблюдением требуемого диаметра и глубины. Ушко является точкой соединения хирургической иглы и нити, что делает его одной из важнейших функциональных характеристик готового изделия.
Машина для пробивания отверстий способна обрабатывать иглы различных типоразмеров за счет регулировки инструмента и параметров обработки. В зависимости от конструкции изделия производители могут регулировать диаметр отверстия, глубину обработки и условия обработки в соответствии с различными производственными требованиями.
Точность при выполнении этого процесса имеет решающее значение, поскольку ушко иглы должно надежно удерживать нить, сохраняя при этом механическую прочность корпуса иглы. Правильно обработанное отверстие также обеспечивает гладкую внутреннюю поверхность, что снижает вероятность повреждения нити при креплении или клиническом использовании.
Преимущества прецизионного сверления отверстий
- Точный диаметр отверстия
- Постоянная глубина обработки
- Гладкая внутренняя поверхность отверстия
- Высокая повторяемость обработки
- Надежное крепление шва
Производственные мощности
Примерно 10–14 штук в минуту
Шаг 7 — Процесс формовки стержня
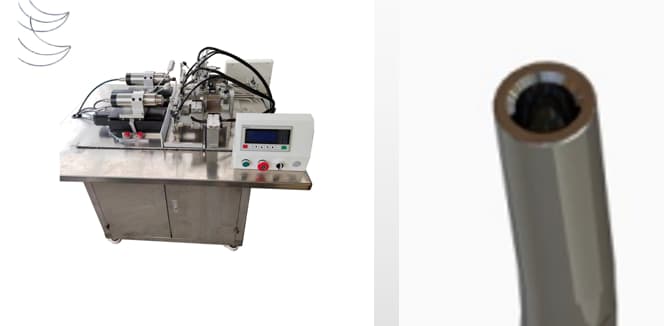
После обработки отверстия заготовка иглы поступает в Процесс формовки прутка.
На данном этапе машина для формовки стержней придает корпусу иглы форму в соответствии с требуемым чертежом изделия. В ходе этого процесса формируется базовая геометрия иглы перед окончательной заточкой кончика.
Однородность формовки имеет решающее значение, поскольку от нее зависит точность размеров корпуса иглы. Отклонения в процессе формовки могут повлиять на последующие этапы производства и, в конечном итоге, сказаться на эксплуатационных характеристиках готовой хирургической иглы.
Различные модели игл требуют разных конфигураций инструментального оборудования, что позволяет производителям выпускать продукцию с широким диапазоном технических характеристик при сохранении стабильного качества продукции.
Основные преимущества формовки прутков
- Точная геометрия иглы
- Одинаковые размеры
- Высокая повторяемость производства
- Универсальные приспособления для игл различных типоразмеров
Производственные мощности
Примерно 18–23 штуки в минуту
Шаг 8 — Процесс перфорации поверхности
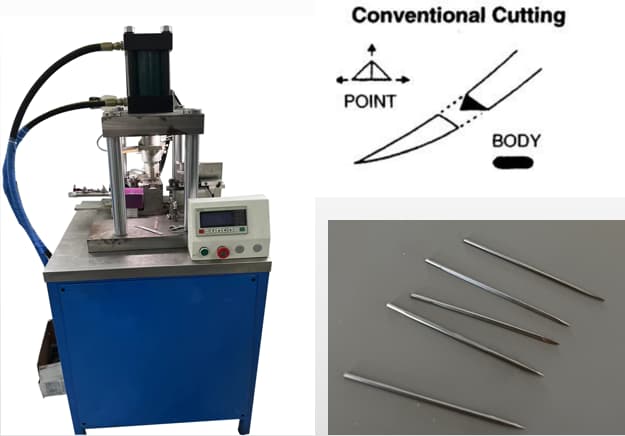
После формовки стержня игла проходит к Процесс штамповки поверхностей.
Штамповочный станок производит штамповку поверхности иглы в соответствии с конструкцией изделия. Эта операция позволяет уточнить профиль иглы и подготовить её к последующему заточке кончика.
Стабильный процесс штамповки повышает стабильность размеров и помогает обеспечить, чтобы каждая игла сохраняла требуемую форму на протяжении всего массового производства.
Поскольку этот процесс осуществляется в автоматическом режиме, производители могут обеспечить как высокую эффективность производства, так и отличную повторяемость результатов.
Преимущества поверхностной перфорации
- Равномерный профиль поверхности
- Стабильные размеры изделия
- Высокоскоростное автоматическое производство
- Повышение эффективности производства
Производственные мощности
Примерно 80–100 штук в минуту
Шаг 9 — Процесс заточки наконечника
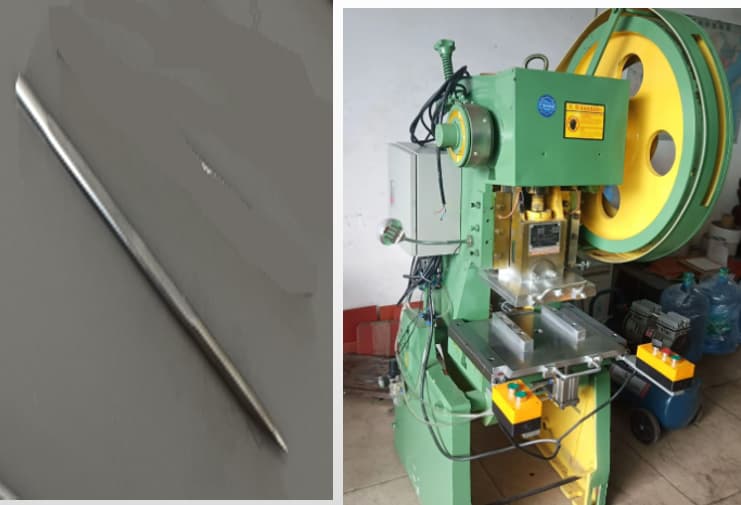
Следующим этапом является Процесс заточки наконечников, одна из важнейших операций в производстве хирургических игл.
Эффективность хирургической иглы в значительной степени зависит от качества её кончика. Правильно заточенная игла плавно проникает в ткани, снижает усилие введения, сводит к минимуму травмирование тканей и обеспечивает хирургам больший контроль во время наложения швов.
С помощью машины для заточки кончиков каждая игла обрабатывается с целью придания ей заданной геометрии кончика. Процесс заточки тщательно контролируется, чтобы обеспечить стабильные характеристики проникновения каждой иглы.
Поскольку для различных хирургических применений требуются разные конструкции кончиков игл, процесс заточки должен обеспечивать превосходную повторяемость результатов и одновременно соответствовать требуемым техническим характеристикам продукции.
Почему заточка наконечников так важна?
Качество острия иглы напрямую влияет на:
- Характеристики проникновения через ткани
- Хирургическая обработка
- Сниженное усилие вставки
- Меньшая травматизация тканей
- Стабильность качества продукции
По этой причине заточка наконечников считается одной из наиболее важных операций прецизионной обработки на всей производственной линии.
Производственные мощности
Примерно 7 500 штук в час
От заготовки иглы до готовой хирургической иглы
По завершении первых девяти этапов производства материал из нержавеющей стали превращается в заготовку хирургической иглы с высокой степенью точности обработки, основные геометрические характеристики которой уже сформированы.
Однако, хотя игла и приобрела свою окончательную форму, она пока не обладает механическими свойствами, необходимыми для использования в хирургии. Следующие этапы —Закалка, отпуск, сушка, центробежное шлифование, обработка под углом, окончательная очистка и нанесение силиконового покрытия—обеспечивают повышение твердости, прочности, качества поверхности и общих эксплуатационных характеристик до того, как игла будет готова к прикреплению нити и окончательной упаковке.
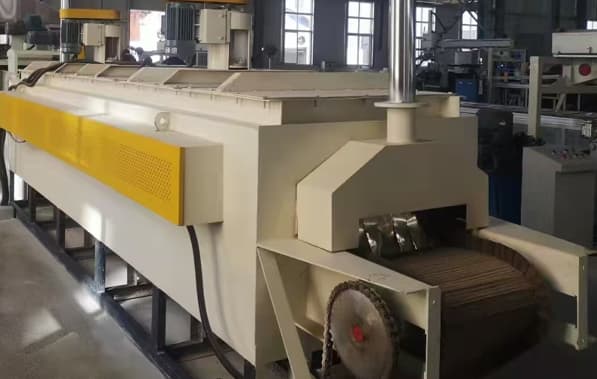
Шаг 10 — Процесс закалки
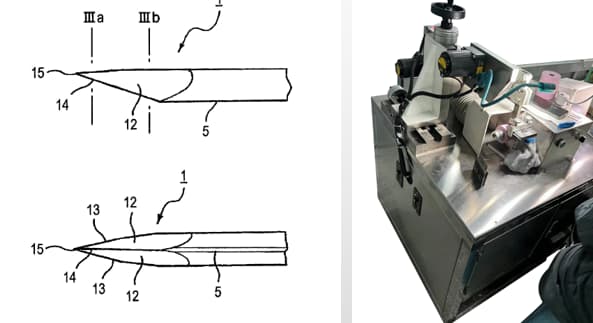
После того как кончик иглы будет точно заточен, хирургические иглы поступают в Процесс закалки, которая является одним из наиболее важных этапов термообработки во всем производственном процессе.
Хотя после предыдущих операций механической обработки игла уже приобрела окончательную форму, её механические свойства ещё не сформировались полностью. На данном этапе нержавеющая сталь должна пройти термическую обработку для достижения твердости, необходимой для использования в хирургии.
В ходе процесса закалки иглы нагреваются до заданной температуры, а затем быстро охлаждаются. В соответствии с технологическим процессом, спирт и кислород используются в ходе этой операции для обеспечения стабильных условий термообработки.
Быстрое охлаждение изменяет внутреннюю металлургическую структуру нержавеющей стали, значительно повышая её твёрдость и износостойкость. Благодаря этим характеристикам готовая игла сохраняет острый кончик и выдерживает многократное проникновение через биологические ткани.
Обеспечение стабильного контроля температуры на протяжении всего процесса закалки имеет решающее значение, поскольку колебания условий нагрева или охлаждения могут привести к неравномерной твердости изделий в разных производственных партиях.
Почему закалка так важна?
Закалка обеспечивает ряд важных преимуществ:
- Повышает твердость иглы
- Повышает износостойкость
- Обеспечивает стабильную эффективность проникновения
- Повышает стабильность размеров
- Подготавливает иглу к закалке
Без надлежащей закалки хирургическая игла может стать слишком мягкой, что приведет к быстрому износу кончика или изгибу корпуса иглы при клиническом использовании.
Производственные мощности
Примерно 1 000 000 штук в день
Шаг 11 — Процесс закалки
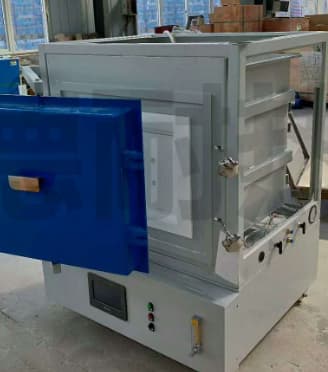
Сразу после закалки иглы поступают в Процесс закалки.
Хотя закалка значительно повышает твердость, она также вызывает появление внутренних напряжений в нержавеющей стали. Если эти напряжения не будут должным образом сняты, игла может стать чрезмерно хрупкой и более подверженной растрескиванию или поломке.
В процессе отпуски иглы аккуратно нагреваются в контролируемых условиях с целью снижения внутренних напряжений при сохранении твердости, достигнутой в процессе закалки.
Данный процесс обеспечивает оптимальный баланс между твердостью и вязкостью, благодаря чему готовая хирургическая игла способна противостоять как изгибу, так и поломке во время хирургических операций.
Для хирургических игл достижение такого баланса имеет решающее значение. Слишком твёрдая игла может неожиданно сломаться, а слишком мягкая — деформироваться ещё до прохождения через ткань.
Поэтому производители тщательно контролируют параметры закалки, чтобы обеспечить стабильные механические характеристики на протяжении всего процесса серийного производства.
Преимущества закалки
- Снимает внутреннее напряжение
- Повышает прочность
- Снижает ломкость
- Обеспечивает необходимую твердость
- Повышает надежность продукции
В совокупности закалка и отпуск определяют окончательные механические свойства хирургической иглы.
Шаг 12 — Процесс сушки
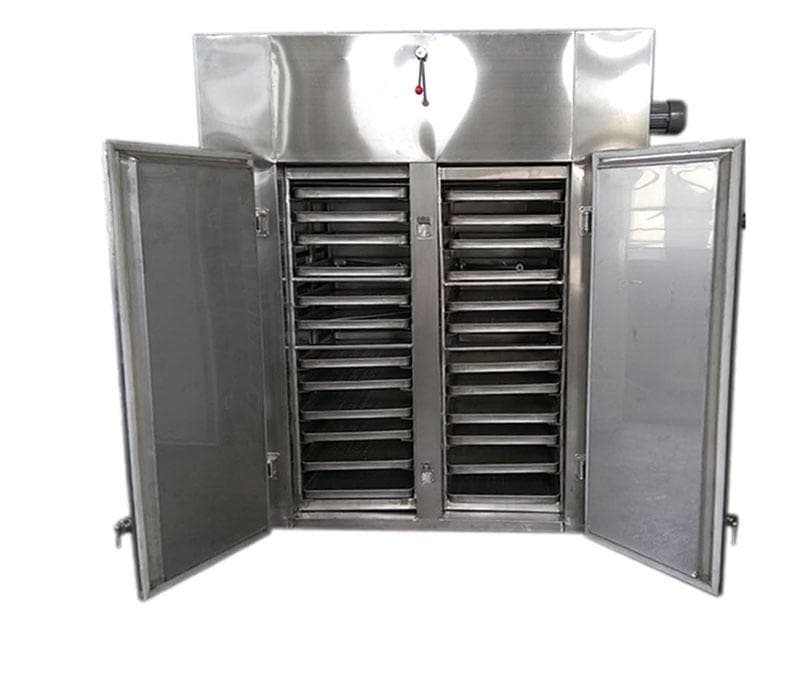
После термообработки иглы поступают на Процесс сушки.
В ходе предыдущих производственных операций на поверхности иглы могут остаться влага или остатки средств для очистки и термообработки. Прежде чем приступить к финишной обработке поверхности, эти вещества необходимо полностью удалить.
Сушилка удаляет остаточную влагу с каждой иглы, обеспечивая чистоту и сухость поверхности перед переходом к следующему этапу производства.
Хотя сушка является относительно простым процессом, она способствует стабильности последующих этапов производства, предотвращая нежелательное загрязнение и обеспечивая постоянные условия переработки.
Цель сушки
- Удалите остатки влаги
- Подготовьте поверхность к отделке
- Повысить стабильность процессов
- Обеспечить стабильное производство на последующих этапах
Шаг 13 — Процесс центробежного измельчения
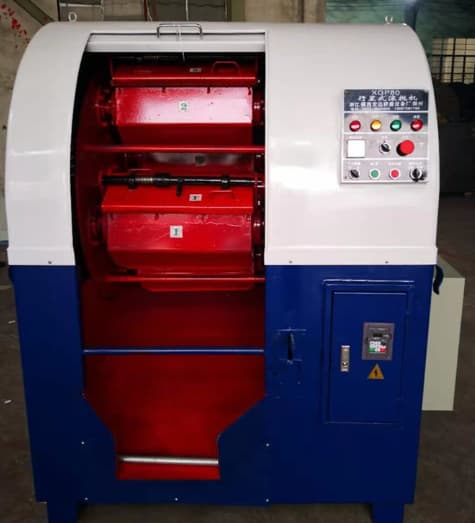
После высыхания хирургические иглы попадают в Процесс центробежного измельчения.
Эта операция по отделке предназначена для улучшения как внешнего вида, так и качества поверхности игл.
Под действием центробежной силы иглы обрабатываются вместе с абразивными телами, что позволяет удалить мелкие заусенцы, образовавшиеся в ходе предыдущих операций механической обработки, и одновременно придать поверхности более блестящий и гладкий вид.
В соответствии с технологическим процессом центробежная дробилка выполняет три основные функции:
- Осветление
- Снятие фаски
- Удаление заусенцев
Удаление микроскопических заусенцев имеет особое значение, поскольку даже самые незначительные дефекты поверхности могут повлиять на проникновение в ткани или внешний вид изделия.
Гладкая и однородная поверхность также способствует снижению трения во время хирургического вмешательства и повышает общее качество готовой иглы.
Преимущества центробежного измельчения
- Удаляет заусенцы, образовавшиеся в результате механической обработки
- Повышает гладкость поверхности
- Придаёт более яркий вид
- Повышает стабильность качества продукции
- Подготавливает иглу к окончательной обработке
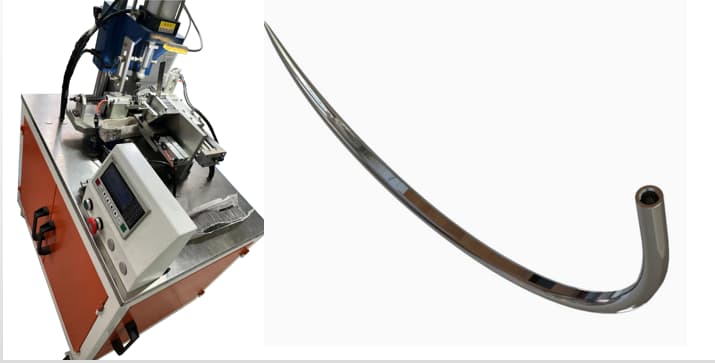
Шаг 14 — Процесс формирования угла
После обработки поверхности игла поступает в Процесс изготовления угольников.
Цель этой операции заключается в том, чтобы придать прямой игле заданную кривизну в соответствии с конструкцией изделия.
Для различных хирургических процедур требуются иглы разной формы. В зависимости от области применения производители могут выпускать прямые иглы, а также иглы с изгибом в виде 1/4 круга, 3/8 круга, 1/2 круга, 5/8 круга или с другими специальными формами.
Сайт Машина для изготовления уголков обеспечивает высокую точность изготовления каждой иглы при сохранении превосходной стабильности размеров на протяжении всего производственного процесса.
Точное определение кривизны имеет решающее значение, поскольку оно напрямую влияет на то, как хирурги манипулируют иглой в различных операционных полях.
Почему так важно правильно выбирать угол?
Правильная кривизна иглы обеспечивает:
- Улучшение хирургической доступности
- Улучшенные ходовые качества
- Постоянная геометрия иглы
- Стабильное качество продукции
- Совместимость с различными хирургическими процедурами
Производственные мощности
Примерно 15–22 штуки в минуту
Шаг 15 — Заключительная уборка
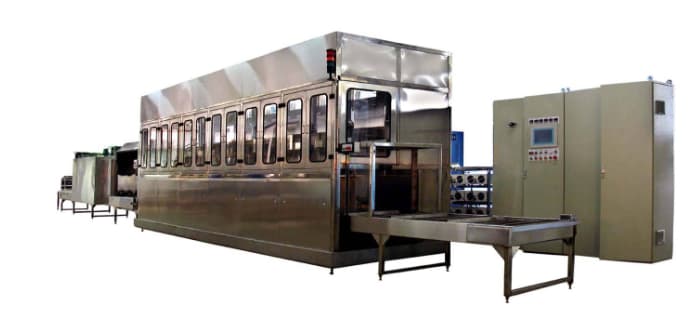
После завершения всех операций по механической обработке и формовке хирургические иглы проходят Процесс заключительной уборки.
В ходе всего производственного процесса на поверхности игл могут накапливаться микроскопические частицы, остатки шлифования и загрязнения, образовавшиеся в процессе обработки. Прежде чем готовые иглы поступят на этап окончательной обработки поверхности, эти загрязнения необходимо полностью удалить.
Сайт Мойка и духовка Тщательно очистите каждую иглу, а затем высушите изделия, чтобы их поверхности оставались чистыми и не содержали остаточной влаги.
Финальная очистка является важным этапом подготовки перед нанесением силиконового покрытия, поскольку она позволяет нанести покрытие равномерно по всей поверхности иглы.
Цели заключительной уборки
- Удалите остатки частиц
- Удалите загрязнения
- Обеспечьте чистоту поверхности иглы
- Подготовка к нанесению силиконового покрытия
- Повысить качество конечной продукции
Шаг 16 — Процесс нанесения силиконового покрытия
Последней операцией в процессе производства является Процесс нанесения силиконового покрытия.
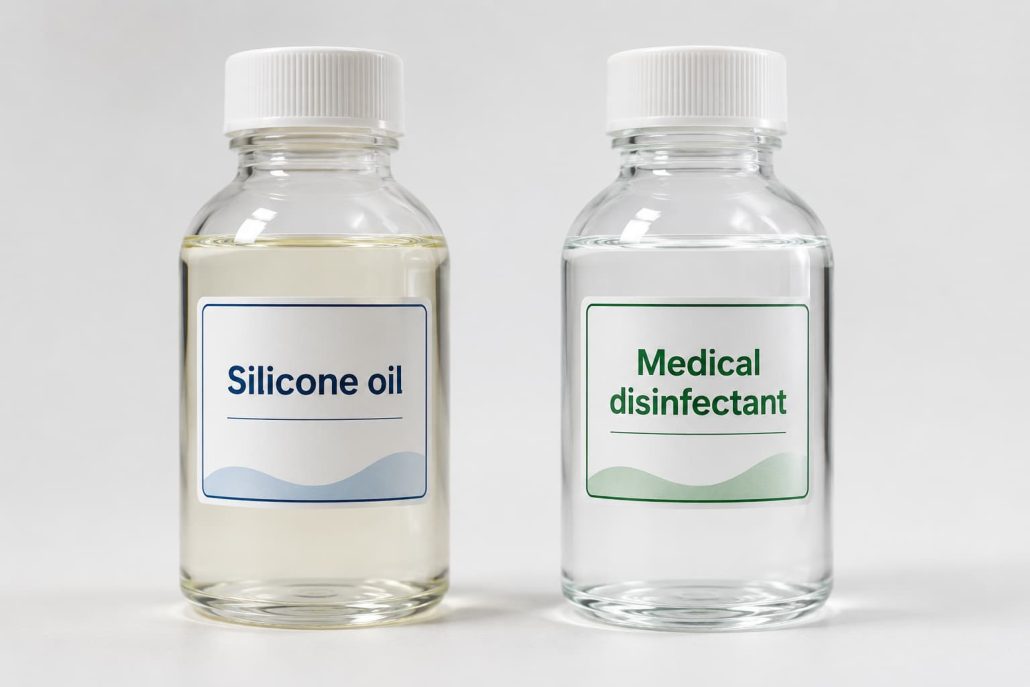
На поверхность каждой хирургической иглы наносится тонкий, равномерный слой силиконового масла медицинского назначения.
Хотя это покрытие практически незаметно, оно оказывает существенное влияние на клинические характеристики готового продукта.
Силиконовая смазка снижает трение между иглой и биологической тканью, обеспечивая более плавное проникновение и сводя к минимуму травмирование тканей. Кроме того, она улучшает тактильную обратную связь, которую ощущают хирурги во время наложения швов.
Толщина покрытия тщательно контролируется, чтобы обеспечить стабильные эксплуатационные характеристики каждой производственной партии.
После нанесения силиконового покрытия процесс изготовления хирургических игл для наложения швов считается завершенным, и иглы готовы к последующему креплению нитей и окончательной упаковке в соответствии с требованиями заказчика.
Преимущества силиконового покрытия
- Снижает сопротивление проникновению в ткани
- Повышает плавность вставки
- Сводит к минимуму повреждение тканей
- Улучшает маневренность при хирургических операциях
- Повышает стабильность качества продукции
На данном этапе хирургическая игла готова
После прохождения этих шестнадцати производственных этапов материал из нержавеющей стали превратился в прецизионную хирургическую иглу для наложения швов, обладающую требуемой геометрией, твердостью, вязкостью, качеством поверхности и проникающей способностью.
Каждый этап производства вносит свой вклад в общее качество конечного продукта, и все эти этапы в совокупности гарантируют, что каждая хирургическая игла соответствует строгим требованиям современных медицинских процедур.
Lorem ipsum dolor sit amet, consectetuer adipiscing elit, sed diam nonummy nibh euismod tincidunt ut laoreet dolore magna aliquam erat volutpat.
Контроль качества на всех этапах производства хирургических игл для наложения швов
Для производства высококачественных хирургических игл требуется гораздо больше, чем просто точное оборудование. Каждый этап производства должен сопровождаться комплексной системой контроля качества, чтобы гарантировать соответствие каждой иглы строгим стандартам производства медицинской продукции.
В отличие от многих промышленных компонентов, хирургические иглы используются непосредственно в ходе клинических процедур, где надежность и стабильность качества имеют решающее значение. По этой причине производители постоянно контролируют качество продукции на всех этапах производственного процесса, а не полагаются исключительно на конечный контроль.
Контроль качества начинается с проверки поступающего сырья и продолжается на всех этапах производства: механической обработке, термической обработке, формовке, отделке поверхности и окончательной подготовке перед тем, как иглы прикрепляются к хирургическим нитям или упаковываются.
В ходе производства обычно контролируются следующие показатели.
Проверка сырья
Процесс производства начинается с использования высококачественной нержавеющей стали.
Перед началом производства производители проверяют, соответствует ли поступающий материал требуемым техническим условиям в отношении размеров, качества поверхности и однородности материала.
Стабильные поставки сырья являются залогом стабильного производства.
Точность размеров
Каждая хирургическая игла должна иметь точные размеры.
Производители регулярно проверяют такие характеристики, как:
- Длина иглы
- Диаметр иглы
- Прямолинейность
- Общая геометрия
Обеспечение стабильности размеров гарантирует совместимость с хирургическими процедурами и снижает отклонения между производственными партиями.
Положение отверстия и качество отверстия
Ушко иглы — одна из важнейших функциональных характеристик.
В ходе производства производители проверяют:
- Положение отверстия
- Диаметр отверстия
- Глубина отверстия
- Симметрия отверстия
- Качество поверхности внутри отверстия
Точная обработка отверстий способствует надежному закреплению шовного материала при одновременном сохранении механической прочности иглы.
Геометрия наконечника
Кончик иглы напрямую влияет на эффективность проникновения.
Мониторинг производителей:
- Симметрия вершин
- Геометрия точек
- Отделка поверхности
- Стабильность обработки
Сохранение однородной геометрии наконечника позволяет снизить травматизацию тканей и одновременно обеспечивает хирургам стабильные показатели проникновения.
Проверка термической обработки
После закалки и отпуски производители проверяют соответствие механических свойств производственным требованиям.
К типичным пунктам проверки относятся:
- Твёрдость
- Выносливость
- Постоянство процесса
Правильная термообработка помогает предотвратить изгиб, растрескивание или преждевременный выход из строя при клиническом применении.
Контроль кривизны
В соответствии с процессом формирования угла кривизна каждой иглы должна соответствовать указанным конструктивным требованиям к изделию.
Производители проводят проверку:
- Кривизна иглы
- Согласованность радиуса
- Точность формовки
Точная кривизна обеспечивает надлежащее функционирование иглы в ходе различных хирургических процедур.
Контроль качества поверхности
После центробежного шлифования, очистки и нанесения силиконового покрытия производители проверяют общее качество поверхности.
В ходе проверки обычно уделяется особое внимание следующим аспектам:
- Гладкость поверхности
- Удаление заусенцев
- Чистота поверхности
- Равномерность нанесения покрытия
- Общий вид
Гладкая и однородная поверхность способствует повышению качества продукта и облегчает работу хирурга при проникновении в ткани.
Согласованность процессов
В современном производстве хирургических игл столько же внимания уделяется стабильности качества, сколько и точности.
Вместо того чтобы оценивать только готовую продукцию, производители постоянно контролируют каждый этап производственного процесса с целью сокращения отклонений, повышения стабильности производства и поддержания высокого качества продукции на протяжении длительных производственных циклов.
Такой системный подход позволяет производителям обеспечивать стабильное качество продукции и одновременно поддерживать эффективное крупномасштабное производство.
Типичные проблемы при производстве хирургических игл для наложения швов
Хотя хирургические иглы кажутся относительно простыми изделиями, их стабильное производство с соблюдением требований к медицинскому качеству представляет собой чрезвычайно сложную инженерную задачу.
Каждый этап производства сопряжён с техническими сложностями, которые требуют точного контроля технологического процесса, опыта инженерного персонала и надёжного производственного оборудования.
Обеспечение согласованности размеров
Одной из самых сложных задач является изготовление тысяч — а то и миллионов — игл с одинаковыми размерами.
Даже незначительные отклонения в длине, диаметре или кривизне могут повлиять на результаты хирургического вмешательства.
Поэтому производители полагаются на высокоточное оборудование и стабильные производственные процессы для обеспечения стабильного качества продукции.
Достижение правильного баланса между твердостью и вязкостью
Термическая обработка является одним из самых сложных с технической точки зрения этапов производства.
Если игла слишком твёрдая, она может сломаться во время операции.
Если он слишком мягкий, он может погнуться при проникновении в ткани.
Для достижения оптимального соотношения между твердостью и вязкостью необходимо тщательно контролировать процессы закалки и отпуски.
Получение ровного стежка
Острота и геометрия кончика иглы напрямую влияют на проникновение в ткани.
Для обеспечения стабильного качества наконечников при крупносерийном производстве необходимы стабильные условия обработки и точный контроль технологического процесса.
Даже незначительные отклонения в геометрии наконечника могут быть заметны хирургам при клиническом применении.
Точная обработка отверстий
Ушко иглы должно быть точно расположено и обработано таким образом, чтобы не ослабить корпус иглы.
Обеспечение точных размеров отверстий при одновременном сохранении прочности конструкции является одной из самых сложных операций механической обработки в производственном процессе.
Качество поверхности
Качество поверхности влияет как на внешний вид изделия, так и на его клинические характеристики.
В ходе всех операций финишной обработки производители должны удалять заусенцы, следы механической обработки и загрязнения, сохраняя при этом точность размеров.
Высококачественная поверхность также улучшает характеристики силиконового покрытия и снижает трение во время хирургического вмешательства.
Массовое производство со стабильным качеством
Современные производители медицинского оборудования зачастую работают круглосуточно, чтобы удовлетворить мировой спрос.
Для производства больших партий хирургических игл с неизменно высоким качеством необходимо сочетание следующих факторов:
- Высокоточное оборудование
- Стабильные производственные процессы
- Высококвалифицированные инженерные разработки
- Эффективное управление качеством
- Непрерывная оптимизация процессов
Достижение такого уровня стабильности качества является одной из отличительных черт современного предприятия по производству хирургических игл.
Комплексное решение «под ключ» для завода по производству хирургических игл
Создание предприятия по производству хирургических игл — это гораздо больше, чем просто закупка отдельных станков.
Для успешной работы завода необходимо тщательно спланировать производственные мощности, технологический процесс, выбор оборудования, техническую поддержку, обучение операторов и будущее расширение.
В Changzhou Hotlink Electronics Co., Ltd., мы предлагаем комплексные готовые решения для производства хирургических игл для наложения швов, помогая клиентам эффективно пройти путь от планирования проекта до стабильного серийного производства.
Наши решения могут включать:
- Полные производственные линии по изготовлению хирургических игл для наложения швов
- Отдельные производственные станки для каждого этапа производства
- Планировка завода и планирование производства
- Технические консультации и оптимизация процессов
- Монтаж и ввод оборудования в эксплуатацию
- Обучение операторов
- Поддержка производства
- Послепродажное обслуживание и техническая поддержка
Независимо от того, строят ли клиенты новый завод или расширяют существующее производственное предприятие, наша команда инженеров тесно сотрудничает с ними, разрабатывая производственные решения, адаптированные к их производственным целям и требованиям к продукции.
Обладая многолетним опытом в области индивидуальной автоматизации и производства медицинского оборудования, компания Hotlink стремится предоставлять надежные, эффективные и масштабируемые производственные решения для мировой индустрии медицинского оборудования.
Часто задаваемые вопросы (FAQ)
1. Какие материалы обычно используются для изготовления хирургических игл для наложения швов?
Хирургические иглы для наложения швов, как правило, изготавливаются из высококачественной нержавеющей стали медицинского назначения, такой как SS420J2, SS302 и SS304. Эти материалы обладают превосходным сочетанием твердости, прочности, коррозионной стойкости и обрабатываемости, благодаря чему они подходят для использования в сложных хирургических условиях.
2. Почему термическая обработка играет важную роль в производстве хирургических игл?
Термическая обработка имеет решающее значение, поскольку она определяет механические свойства иглы.
Сочетание закалка и закалка повышает твердость, сохраняя при этом достаточную вязкость, что обеспечивает эффективное проникновение иглы в ткани без изгиба или поломки во время операции.
3. Почему ушко иглы так важно?
Ушко иглы соединяет нить с иглой.
Его положение, диаметр, глубина и качество поверхности напрямую влияют на:
- Прочность на разрыв шва
- Прочность иглы
- Стабильность производства
- Клиническая достоверность
Поэтому точное позиционирование отверстий и их просверливание относятся к числу важнейших производственных процессов.
4. Почему на хирургические иглы наносят силиконовое покрытие?
Медицинское силиконовое масло снижает трение между иглой и тканью.
К его преимуществам относятся:
- Более плавное проникновение в ткани
- Сниженное усилие вставки
- Меньшая травматизация тканей
- Улучшение хирургической техники
- Более стабильные эксплуатационные характеристики продукции
5. Какой этап производства хирургической иглы для наложения швов является самым сложным?
Не существует какого-то одного самого сложного процесса. Напротив, производителям необходимо обеспечить высокую точность на протяжении всей производственной линии.
К числу наиболее сложных с технической точки зрения операций относятся:
- Расположение отверстий
- Изготовление отверстий
- Заточка наконечников
- Термическая обработка
- Изогнутая игла
Каждый этап непосредственно влияет на качество и эксплуатационные характеристики готовой иглы.
6. Может ли одна производственная линия выпускать иглы разных размеров?
Да.
Благодаря замене инструментов и настройке параметров оборудования производственная линия может выпускать иглы различных спецификаций, сохраняя при этом стабильное качество продукции и эффективность производства.
7. Почему обработка поверхности имеет важное значение?
Гладкая поверхность снижает сопротивление тканей при проникновении и повышает общее качество готовой иглы.
В процессе отделки поверхности также удаляются заусенцы и проводится подготовка иглы к нанесению равномерного силиконового покрытия.
8. Как обеспечивается качество продукции при массовом производстве?
Качество обеспечивается за счет постоянного контроля производственного процесса, включая проверки:
- Сырье
- Размеры
- Положение отверстия
- Геометрия наконечника
- Термическая обработка
- Кривизна
- Отделка поверхности
Контроль этих характеристик на всех этапах производства позволяет обеспечить стабильное качество при больших объемах выпуска.
9. Какое оборудование необходимо для производства хирургических игл для наложения швов?
Полная производственная линия, как правило, включает в себя оборудование для:
- Раскатка и резка
- Полировка наконечников
- Резка с ЧПУ
- Уборка
- Расположение отверстий
- Пробивание отверстий
- Формирование стержня
- Штамповка поверхностей
- Заточка наконечников
- Закалка
- Закалка
- Сушка
- Центробежное измельчение
- Изготовление угольников
- Заключительная уборка
- Силиконовое покрытие
Эти процессы взаимодополняют друг друга, позволяя производить хирургические иглы, отвечающие современным требованиям к производству медицинского оборудования.
10. Может ли компания Hotlink предоставить комплексное решение «под ключ»?
Да.
Компания «Changzhou Hotlink Electronics Co., Ltd.» предлагает комплексные решения «под ключ» для производства хирургических игл для наложения швов, включая подбор оборудования, проектирование завода, интеграцию производственных линий, монтаж, ввод в эксплуатацию, техническое обучение и послепродажное обслуживание.
Заключение
Производство хирургической иглы для наложения швов — это высокоспециализированный процесс, сочетающий в себе точное машиностроение, передовые производственные технологии и строгий контроль качества. От выбора нержавеющей стали медицинского назначения до нанесения окончательного силиконового покрытия — каждый этап влияет на эксплуатационные характеристики, надежность и стабильное качество готового изделия.
Поскольку в отрасли медицинского оборудования продолжают расти требования к качеству, эффективности производства и стабильности производственного процесса, автоматизированные производственные линии стали предпочтительным решением для современных производителей хирургических игл. Автоматизация не только повышает производительность, но и снижает отклонения в технологическом процессе, улучшает качество продукции и обеспечивает долгосрочную стабильность производства.
В Changzhou Hotlink Electronics Co., Ltd., мы специализируемся на разработке и производстве автоматизированного оборудования по индивидуальным заказам для медицинской отрасли. Обладая обширным опытом в производстве хирургических игл для наложения швов, мы предлагаем комплексные решения — от отдельных станков до полностью интегрированных производственных линий «под ключ».
Независимо от того, планируете ли вы построить новый завод по производству хирургических игл, расширить существующие производственные мощности или перейти на более автоматизированную систему производства, наша команда инженеров поможет вам разработать решение, адаптированное к вашим техническим требованиям и бизнес-целям.
Если вы хотите узнать больше о нашем оборудовании для производства хирургических игл для наложения швов или обсудить свой проект, пожалуйста, свяжитесь с нашей командой. Мы с нетерпением ждем возможности помочь вам создать более эффективное, надежное и конкурентоспособное производство.